
Az olvasztás és az olvasztás alapvetően különböző folyamahogyk: az olvasztás olyan fizikai változás, amely során a szilárd fém folyékony halmazállapotúvá alakul anélkül, hogy kémiai összetétele megváltozna, míg az olvasztás olyan kémiai folyamat, amely során hő és redukálószer alkalmazásával kémiai reakciót indítanak el az ércből. A kettő összekeverése gyakori, de a különbségtétel kritikus mindenki számára, aki kohászatban, ipari feldolgozásban vagy kemencegyártásban dolgozik – a berendezések, a hőmérsékletek, az energiabevitel és a kimenetek teljesen eltérőek.
Ez a cikk elmagyarázza mindkét folyamat mögött meghúzódó tudományt, részletezi a olvasztó kemence a modern iparban használt típusokat, és alaposan megvizsgálja RKEF nikkelolvasztó égetőrendszerek — a világ egyik legenergiaigényesebb és műszakilag legigényesebb olvasztási művelete.
Ha megértjük, mi választja el ezt a két folyamatot, akkor világossá válik, hogy miért van szükség mindegyikhez különböző kemencetechnológiákra, tüzelőanyagokra és működési megközelítésekre.
Az olvadás a fizikai fázisváltás. A szilárd fém elegendő hőenergiát vesz fel ahhoz, hogy legyőzze kristályrácsszerkezetét, és folyékony lesz. Az anyag kémiai azonossága nem változik – a vas folyékony vasrá, az alumínium folyékony alumíniummá olvad. Nem jön létre új anyag. Az olvadás visszafordítható: a folyadék lehűtésével azonos összetételű szilárd halmazállapotúvá válik.
A tipikus ipari olvadási hőmérsékletek a 660°C alumínium esetén to 1538°C a tiszta vas esetében . Az olvasztókemencéket – az indukciós kemencéket, a hulladék újraolvasztására használt elektromos ívkemencéket és a reverberációs kemencéket – úgy tervezték, hogy ezeket a hőmérsékleteket hatékonyan érjék el és tartsák fenn reaktív kémia nélkül.
Az olvasztás a vegyszer folyamatot. A bemeneti anyag egy érc – egy kőzet vagy ásvány, amely a célfémet kémiailag kötött formában tartalmazza, jellemzően oxid, szulfid vagy karbonát formájában. Hőt és redukálószert (leggyakrabban koksz vagy szén-monoxid gáz formájában) alkalmaznak a kémiai kötések megszakítására és a fém felszabadítására.
Például a nagyolvasztóban végzett vasolvasztás koksz és mészkő felhasználásával vasércet (Fe2O3) alakít át a hőmérsékletet meghaladó hőmérsékleten. 1600 °C . A termék nyersvas – egy új anyag, amely kémiailag különbözik a bevitt vasérctől. Az olvasztás ugyanebben az értelemben nem visszafordítható: nem lehet egyszerűen lehűteni a kimenetet és visszanyerni az eredeti ércet.
| Funkció | Olvadás | olvasztás |
|---|---|---|
| Változás típusa | Fizikai | Vegyi |
| Bemeneti anyag | Tömör fém vagy ötvözet | Fémérc (oxid, szulfid stb.) |
| Vegyi composition | Változatlan | Átalakított – új anyag keletkezett |
| Redukálószer szükséges | Nem | Igen (koksz, CO, hidrogén stb.) |
| Melléktermékek | Nemne (same material, liquid state) | Salak, gázok (CO₂, SO₂), por |
| Tipikus hőmérsékleti tartomány | Olvadáspont: 660-1538 °C | 1200°C – 1700°C |
| Megfordíthatóság | Teljesen megfordítható | Nemt reversible |
| Példa | Olvadás aluminum scrap for casting | Nikkel kinyerése laterit ércből |
Az olvasztókemencének többet kell tennie, mint hőt termelni – létre kell hoznia és fenn kell tartania az érc redukálásához szükséges speciális kémiai környezetet, el kell választania a fémet a salaktól, és folyamatosan hatalmas anyagmennyiséget kell kezelnie. A különböző fémek és érctípusok alapvetően eltérő kemencekialakítást igényelnek.
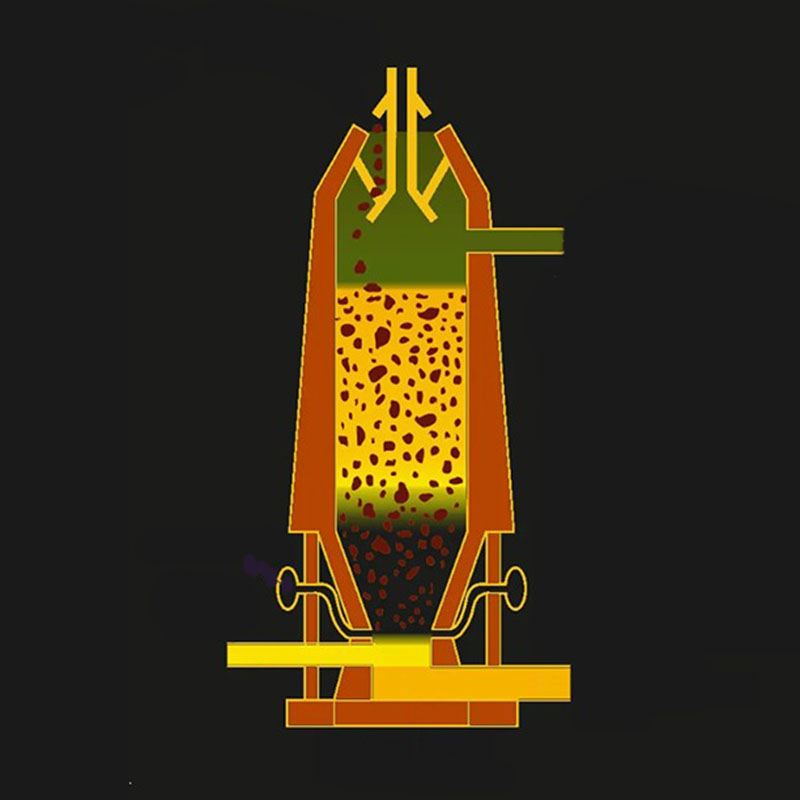
A vas- és acélgyártás domináns technológiája a nagyolvasztó. Folyamatosan működik, a vasérc, koksz és mészkő felülről töltődik, miközben előmelegített levegőt fecskendeznek be (fúvás) az alap közelében kb. 1000-1200°C . A belső hőmérséklet eléri a maximumot 2000°C az égési zónában. A modern nagyolvasztók 5000–10 000 tonna nyersvasat állítanak elő naponta, és a kampány élettartama 15–20 év a visszabélelés előtt.
Míg az EAF-eket széles körben használják acélhulladék olvasztására, vasötvözetek és nikkelgyártás során is használják őket. Az olvasztási üzemmódban az elektromos ív biztosítja a kémiai redukciós reakciók elindításához szükséges energiát. Az olvasztáshoz használt EAF-ek jellemzően a következő helyen működnek 1500-1700°C és fogyasztani 400-700 kWh tonnánként a termék, az anyagtól függően.
Az Outokumpu által az 1940-es években kifejlesztett, és mára világszerte több mint 40 kohó által használt gyorsolvasztás a finomra őrölt érckoncentrátumot oxigénnel dúsított levegőáramban szuszpendálja. Az égés és az olvasztás egyszerre, ezredmásodpercekben megy végbe a reakcióaknában. A gyorsolvasztást elsősorban réz- és nikkel-szulfid-koncentrátumokhoz használják, és lényegesen energiahatékonyabb, mint a hagyományos reverberációs kemencés olvasztás. az energiafogyasztás akár 80%-os csökkentése a régebbi technológiához képest.
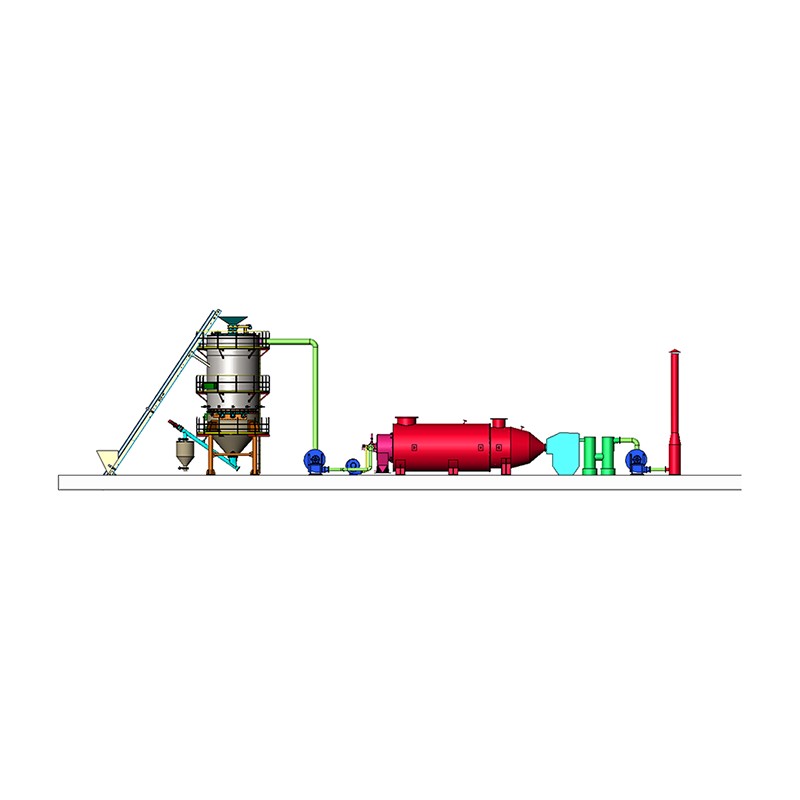
Az RKEF rendszer a nikkel-laterit ércek feldolgozásának fő technológiája. Egy rotációs kemencét (szárításhoz és előredukcióhoz) kombinál egy elektromos kemencével (végső olvasztáshoz). Ezt a kétlépcsős megközelítést a lateritérc – egy nedves, agyagszerű anyag – jellemzői teszik szükségessé, amely nem tölthető közvetlenül elektromos kemencébe anélkül, hogy veszélyes gőzrobbanást okozna. Az RKEF rendszert részletesen az alábbi szakaszok ismertetik.
Régebbi kemence kialakítás, ahol az égő lángja felmelegíti az alacsonyan függő tetőt, amely hőt sugároz le az ércfürdőre. A reverberációs kemencék egykor dominánsak voltak a rézolvasztásban, de a rossz energiahatékonyság és a magas SO₂-kibocsátás miatt nagyrészt a gyorsolvasztás váltotta fel őket. Rugalmasságuk és alacsonyabb tőkeköltségük miatt továbbra is használatban vannak másodlagos olvasztásra (hulladék és maradékok feldolgozása).
A Forgó kemence – elektromos kemence (RKEF) A folyamat a nikkel-laterit érc ferronikkel (FeNi) – a rozsdamentes acélgyártás során használt köztes termék – átalakításának globális szabványa. A nikkel-szulfid lerakódásokkal ellentétben (amelyeket flotációval és gyorsolvasztással dolgoznak fel), a laterit ércek oxidatívak, és nem koncentrálhatók flotációval. Ezeket egész ércként kell feldolgozni, ami hatalmas mennyiségű nedves, heterogén anyag kezelését jelenti.
A RKEF process is split into two distinct thermal stages that address the material's properties sequentially:
A forró kalcin közvetlenül a kemencéből a kemencébe átvitele ahelyett, hogy hagyná lehűlni, kritikus energia-megtakarítási intézkedés – kb. csökkenti az elektromos kemence energiafogyasztását. 15-25% a hidegtöltéshez képest.
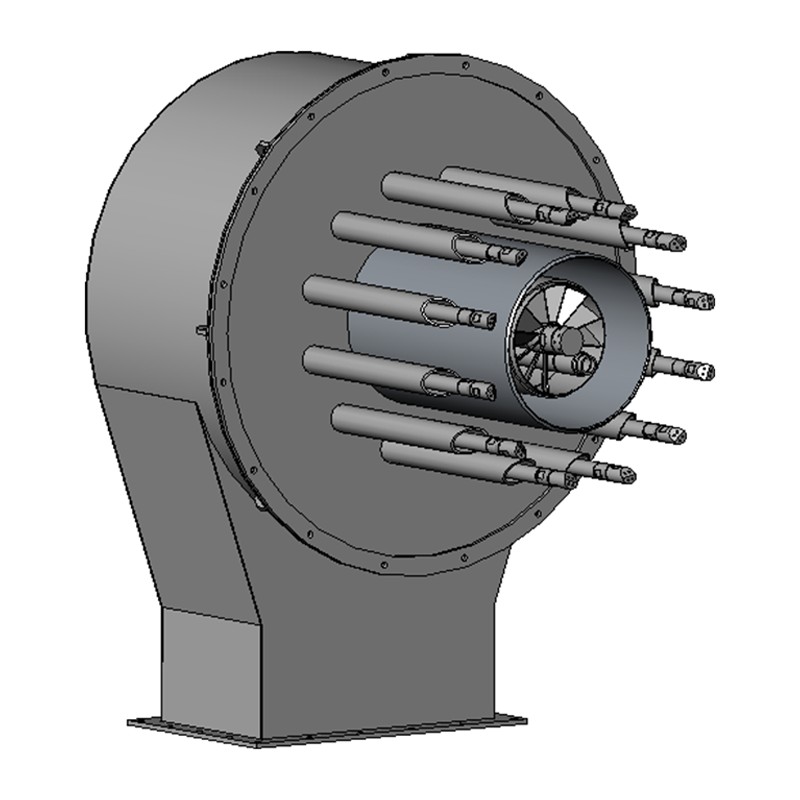
A combustion system in the rotary kiln stage of RKEF is one of the most demanding burner applications in industrial metallurgy. It must deliver enormous, precisely controlled heat input across a rotating cylinder that may be 60-120 méter hosszú és 4-6 méter átmérőjű , több száz tonna ércet dolgoznak fel óránként.
A choice of fuel for RKEF rotary kiln combustion systems is driven by local availability, cost, and environmental regulations. The main options are:
A rotary kiln burner for RKEF smelting typically fires from the discharge end (the hot end) of the kiln, with the flame extending back toward the feed end. Key combustion system design parameters include:
| Zóna | Helyszín | Hőmérséklet (°C) | Folyamat lezajlik |
|---|---|---|---|
| Szárítási zóna | Feed vége | 100-400°C | Szabad nedvesség elpárologtatás |
| Kalcinációs zóna | Középső kemence | 400-700°C | Érces ásványok dehidroxilezése |
| Előredukciós zóna | Középtől meleg végig | 700-1000°C | A NiO és Fe2O3 részleges redukálása szénnel/koksszal |
| Forró kisülés | Kisütővég (égővég) | 900-1050°C | Kalcin kilépés elektromos kemence betápláló rendszerbe |
Az RKEF nikkelolvasztása az egyik legenergiaigényesebb működő ipari folyamat. A fajlagos energiafogyasztás jelentősen eltér az ércminőségtől, a nedvességtartalomtól és a működési hatékonyságtól függően, de a tipikus számadatok világos képet adnak az érintett léptékről.
Összehasonlításképpen: a szulfidércekből flotációval és gyorsolvasztással előállított nikkel nagyjából 20-30 GJ egy tonna nikkelre - lényegesen kevesebb. Ez az energiahiány a fő hajtóereje az RKEF magasabb termelési költségeinek és az égés hatékonyságának javítására és lehetőség szerint villamosításra irányuló növekvő nyomásnak.
Az RKEF rendszerben a forgó kemence és az elektromos kemence is olyan súlyos termikus és kémiai körülmények között működik, amelyek óriási követelményeket támasztanak a tűzálló bélésanyagokkal szemben.
A kiln lining must withstand continuous rotation, thermal cycling, and chemical attack from the ore and combustion gases. High-alumina bricks (60–70% Al₂O₃) are standard in the calcination and pre-reduction zones. The hot discharge zone, which sees the most severe conditions, often uses magnézia-króm vagy magnézium-spinell tégla képes ellenállni 1200 °C feletti hőmérsékletnek redukáló atmoszférában. Az átlagos tűzálló kampányélettartam az RKEF kemencékben 3-5 év , ami után a kemencét le kell állítani és újra kell bélelni.
A EAF hearth in RKEF smelting contacts molten ferronickel at 1,550–1,650°C and highly fluid slag simultaneously. The hearth lining typically uses döngölő magnézia vagy magnézium-szén téglák a fémzónában és nagy magnéziumtartalmú téglák a salakzónában. A salak összetételét – különösen a szilícium-dioxid/magnézia arányt (a "salak bázikusságát") - gondosan ellenőrizni kell a tűzálló kioldódás minimalizálása érdekében. A 0,8–1,2 (MgO/SiO₂) bázikusság jellemző a nikkel RKEF-műveleteknél, hogy egyensúlyba hozza a folyékonyságot a tűzálló anyagok élettartamával.
Az RKEF-műveletek számos jelentős környezeti áramot generálnak, amelyek megtervezett szabályozást igényelnek.
Az RKEF nem az egyetlen elérhető technológia a nikkelgyártáshoz, és annak megértése, hogy hol illeszkedik az alternatívákhoz, segít megmagyarázni, hogy magas energiaköltsége ellenére miért uralja a lateritfeldolgozást.
| Technológia | Érc típus | Termék | Energiafelhasználás | Kulcselőny |
|---|---|---|---|---|
| RKEF | Laterit (szaprolit) | Ferronickel (15-40% Ni) | Nagyon magas | Közvetlenül kezeli a magas Mg-tartalmú szaprolit ércet |
| HPAL (Magas-Pressure Acid Leach) | Laterit (limonit) | Vegyes hidroxid csapadék | Mérsékelt | Visszanyeri a Co-t társtermékként; akkumulátor minőségű kimenet |
| Flash olvasztás | Szulfid koncentrátum | Matt nikkel (65-75% Ni) | Alacsony-közepes | Nagy áteresztőképességű, SO₂-leválasztás savüzemhez |
| Caron folyamat | Laterit (limonit) | Nikkel-oxid szinter | High | Alacsonyabb tőkeköltség, mint a HPAL |
Az RKEF dominanciája a laterit olvasztása terén – különösen Indonéziában, amely mára már elmúlt a globális nikkeltermelés 50%-a - abból a képességéből fakad, hogy képes kezelni a szaprolit ércet (1,5–2,5% Ni), és a rozsdamentes acélgyártásban közvetlenül felhasználható ferronikkelt szállít. Az akkumulátor-minőségű nikkel iránti kereslet növekedésével az RKEF üzemeltetőire egyre nagyobb nyomás nehezedik, hogy a nikkelmatt konverziós eljárással a ferronikkelt 1. osztályú nikkelré alakítsák, vagy hidrometallurgiai finomítást is magában foglaló hibrid folyamattáblázatokat dolgozzanak ki.



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói