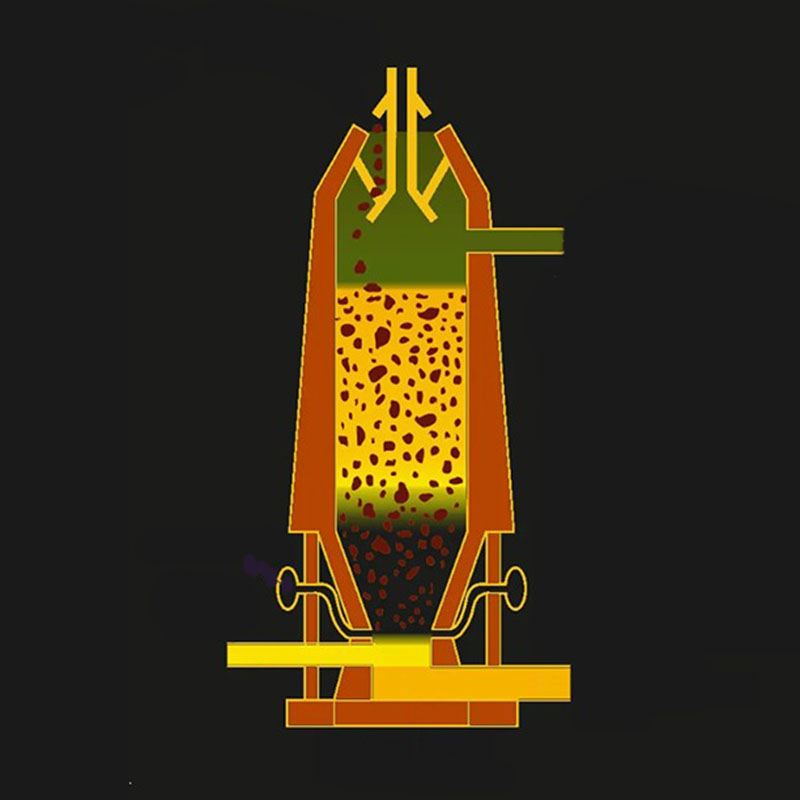

A olvasztó kemence egy magas hőmérsékletű ipari edény, amely tiszta fémet von ki az ércből vagy finomítja a fémhulladékot az intenzív hő és egy redukálószer és egy folyasztószer kombinálásával . A hő felbontja a kémiai kötéseket az ércben, a redukálószer (jellemzően szén, koksz formájában) elvonja az oxigént, és a fluxus (gyakran mészkő) megköti a kőzetszennyeződéseket, és külön folyékony réteget képez, amelyet salaknak neveznek. Az eredmény két különálló olvadt réteg: alul tisztított fém, felül pedig lebegő salak, amely külön csapolható.
Az olvasztó kemencék nem egységesek – a megfelelő kemence a feldolgozott fémtől, a nyersanyagtól (nyers érc és az újrahasznosított hulladék) és a szükséges kibocsátási mennyiségtől függ. A nagyolvasztó kemencék dominálnak a vas- és acélgyártásban, az elektromos ív- és indukciós kemencék újrahasznosított fémeket és speciális ötvözeteket kezelnek, a gyorsolvasztó kemencék pedig a réz szabványa.
Hat kemence kialakítása teszi ki a világ ipari olvasztási kapacitásának túlnyomó többségét. Mindegyik másként cseréli le az energiaforrást, a tőkeköltséget és a fémtisztaságot.
| A kemence típusa | Elsődleges fém | Tipikus üzemi hőm. | Energiaforrás |
|---|---|---|---|
| Nagyolvasztó | Vas | 1200-1600°C | koksz (szénégetés) |
| Elektromos ívkemence (EAF) | Acél (újrahasznosított hulladék) | 1600-1800°C | Elektromos ív |
| Indukciós kemence | Acél, réz, alumíniumötvözetek | 1800°C-ig | Elektromágneses indukció |
| Reverberatory kemence | Réz, ólom, alumínium | 1000-1200°C | Gáz- vagy olajégők |
| Kupola kemence | Öntöttvas | 1300-1500°C | Kóla |
| Villamos olvasztó kemence | Réz, nikkel | 1200-1300°C | Oxigénnel dúsított levegő koncentrátum |
A tervezési különbségek ellenére szinte minden olvasztó kemence ugyanazokkal a funkcionális építőelemekkel rendelkezik:
A kemence típusától függetlenül az olvasztási sorrend ugyanazt a hat lépést követi:
A kemencének jóval a fém olvadáspontja fölé kell érnie, hogy elég folyékony legyen az öntéshez és a szennyeződések elválasztásához. Az üzemi hőmérsékletek jellemzően 100-300°C-kal a tiszta olvadáspont felett vannak az ötvöző elemek és a hőveszteség kompenzálására.
| Fém | Olvadáspont | Tipikus használt kemence |
|---|---|---|
| Vas | 1538 °C | Nagyolvasztó |
| Réz | 1085 °C | Flash Smelting / Reverberatory |
| Alumínium | 660 °C | Reverberatory / Indukció |
| Cink | 419 °C | Függőleges retorta / elektromos kemence |
| Ólom | 327 °C | Nagyolvasztó vagy visszhangzó kemence |
Nagyjából A világ acéljának 70%-a még mindig a nagyolvasztó-bázisú oxigénkemencék útján készül , míg a fennmaradó részt az újrahasznosított hulladékkal működő elektromos ívkemencék teszik ki, amelyek akár 75%-kal is csökkenthetik az energiafelhasználást az elsődleges vastermeléshez képest.
A gyorsolvasztó kemencék a rézkoncentrátumot úgy dolgozzák fel, hogy oxigénnel dúsított levegőt fecskendeznek be, és érintkezéskor meggyújtják a szulfid ásványokat. Ez a módszer nagyjából 40%-kal csökkenti az energiafogyasztást a régebbi zengető olvasztáshoz képest mert a kémiai reakció maga szolgáltatja a szükséges hő nagy részét.
Az indukciós kemencéket széles körben használják az öntödékben, mivel precíz hőmérséklet-szabályozást és minimális oxidációs veszteséget kínálnak, így kiválóan alkalmasak ötvözetérzékeny alumínium- és speciális acélöntvényekhez.
A kemence kiválasztását a termelési méreteken, a nyersanyagon és a környezeti korlátokon kell alapulnia, nem csupán a kemence költségén. Vegye figyelembe ezeket a tényezőket:
Az olvasztás a fémgyártás egyik legenergiaigényesebb lépése, amely a kemenceválasztást közvetlenül befolyásolja az üzem szénlábnyomában. Egy tonna acél hagyományos nagyolvasztóval történő előállítása nagyjából 1,8–2,0 tonna CO₂-t bocsát ki. , míg az újrahasznosított hulladékot használó elektromos ívkemencék 0,4 tonna CO₂-t bocsáthatnak ki tonnánként acélon – főként azért, mert teljesen kihagyja a kokszalapú redukciós lépést. Ez az oka annak, hogy sok acélgyártó kapacitását az EAF-útvonalak felé tolja el a szén-dioxid-mentesítési tervek részeként, az olyan feltörekvő technológiák mellett, mint a hidrogénalapú közvetlen redukció.
A kemence meghibásodása költséges és veszélyes, mivel a tűzálló áttörések olvadt fémnek tehetik ki a dolgozókat. A következő gyakorlatok csökkentik az állásidőt és a kockázatot:



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói