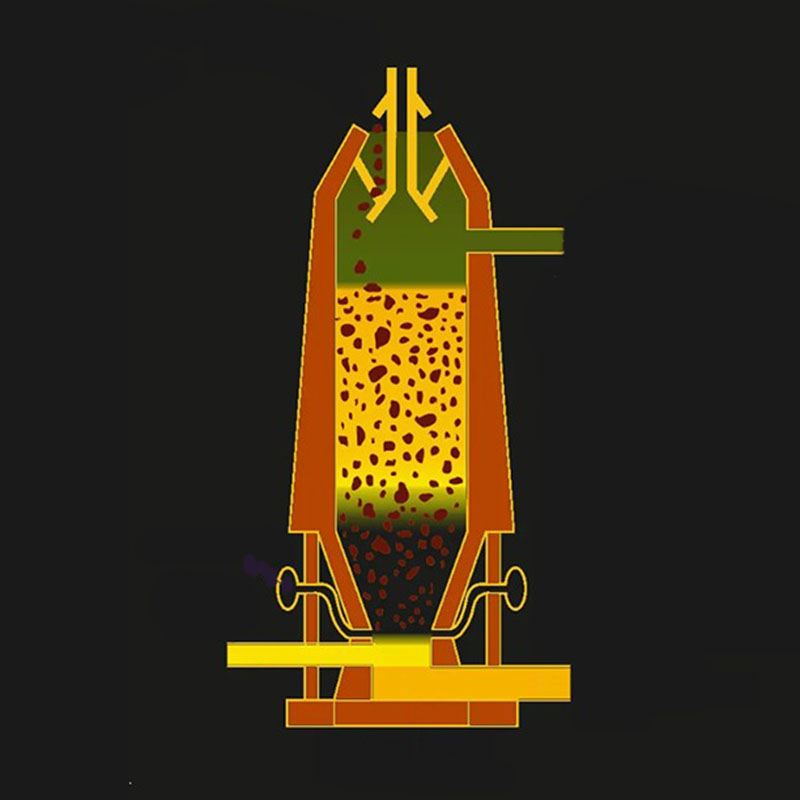

A cementgyárak tornyok, csatornák és forgó dobok gyűjteményének tűnhetnek, de az egész folyamat középpontjában egy berendezés található: a cementkemence. A kemence az, ahol a nyers liszt valójában klinkerré válik, és működésének megértése az első lépés a hatékony működés felé. Ebben az útmutatóban végigjárjuk a modern cementes forgókemencék működési elvét, a héjon belüli különböző zónákat, és az égő szerepét a teljes reakciót vezérlő hő leadásában.
A cementkemence lényegében egy nagy, enyhén ferde acélhenger, amely tűzálló téglával van bélelve. Lassan forog, jellemzően 1-4 fordulat/perc sebességgel, és az enyhe, általában 3-5% körüli lejtő a gravitáció segítségével húzza az anyagot a kisütési vége felé. A nyerslisztet a felső végbe, az úgynevezett kemence bemenetébe táplálják, míg az üzemanyagot az alsó burkolatból tüzelik. A forró égési gázok a szilárd anyag áramlásával szemben felfelé, míg maga az anyag lassan lefelé mozog. Ez az ellenáramú áramlás lépésről lépésre leadja a hőt az ételhez, és létrehozza a klinkerképződéshez szükséges nagyon magas hőmérsékletet, 1450°C körüli hőmérsékletet az égési zónában.
A forgatás többet tesz, mint az anyag mozgatását. Folyamatosan új felületeket tesz ki a forró gáz hatásának, javítja a hőátadást, és elősegíti, hogy a finom liszt szemcsés csomókká alakuljon, amelyek végül klinkerré sűrűsödnek. Ez a gördülő mozgás lehetőséget ad a kezelőknek a tartózkodási idő szabályozására is a kemence sebességének beállításával, ami a kemence működésének egyik alapvető eszköze.
A tűzálló bélés megvédi az acélhéjat 1000°C feletti hőmérséklettől, és segít megtartani a hőt. A megfelelő tűzálló anyag kiválasztása és állapotának figyelemmel kísérése fontos, de a tűzálló anyagok károsodásának leggyakoribb oka az instabil láng, amely helyi túlmelegedést okoz.
Mielőtt elérné a forgókemencét, a nyersliszt nagy részét már megszárították az előmelegítő toronyban, és részben kalcinálták az előkalcinálóban. Ennek ellenére a kemence továbbra is felelős a kritikus végső reakciókért. A kemencében zajló klinkerképzési folyamat néhány átfedő hőmérsékleti zónára osztható:
| Zóna | kb. anyag hőmérséklete | Fő folyamat |
|---|---|---|
| Kalcinációs zóna | 900-1100°C | A CaCO₃ bomlása CaO-ra és CO₂-ra |
| Átmeneti zóna | 1100-1300°C | A C2S és a korai folyadékfázis képződése |
| Égő zóna | 1300-1450°C | C₃S (alite) és klinker csomók kialakulása |
| Hűtőzóna | 1200-1300°C | Kristályosítás és előkészítés a hűtőhöz |
A kalcinációs zóna után az anyag az átmeneti zónába kerül, ahol beindulnak a szilárd fázisú reakciók, és megjelenik az első folyadékfázis. Az égési zónában a hőmérséklet elég magasra kúszik ahhoz, hogy a trikalcium-szilikát, a fő erőt adó ásvány képződjön. Ezen túlmenően az anyag a kisülési végén egy rövidebb hűtőzónán halad át, ahol némi kristályosodás megy végbe, mielőtt a klinker a rostélyhűtőbe esik.
A végső klinker főleg négy ásványból áll: trikalcium-szilikát (C3S), dikalcium-szilikát (C2S), trikalcium-aluminát (C3A) és tetrakalcium-aluminoferrit (C4AF). A C₃S, amely az égési zónában képződik, nagymértékben felelős a korai szilárdságért; A C₂S hozzájárul a későbbi szilárdsághoz. A C₃A és C4AF kisebb mennyiségben képződik, és befolyásolja a beállítási viselkedést. Ez az ásványianyag-egyensúly a nyers keveréktől és a kemence termikus profiljától is függ.
A klinkerkémia nem csak a maximális hőmérsékletről szól; a hőmérsékleti idő is számít. A kezelők általában az égési zóna hőmérsékletére, a hátsó hőmérsékletre, az oxigénszintre és a kemence nyomatékára gondolnak, mivel ez a négy jel jelzi, hogy hol vannak a zónák határai.
Most elérkezünk az alkatrészhez, amely lehetővé teszi az egész reakciót: az égőhöz. Az égő az a hely, ahol az üzemanyagot befecskendezik és összekeverik az égési levegővel, és láng keletkezik, amelynek maghőmérséklete meghaladhatja a 2000 °C-ot. Mivel ez a láng a kisülési végén kezdődik, alakja és stabilitása közvetlenül szabályozza az égési zóna helyét.
A modern forgókemencés égő sokkal több, mint egy tüzelőanyag-cső. Több csatornát használ az elsődleges levegőhöz, az üzemanyaghoz és a beállításokhoz, így a kezelő a kemence leállítása nélkül módosíthatja a láng hosszát, lendületét és eltérését. A láng formálhatósága azért fontos, mert a rövid, intenzív láng kisebb égési zónához illik, míg a hosszabb láng jobban szétteríti a hőt a kemencében, és bizonyos nyers keverékeknél előnyösebb lehet.
Az üzemanyag-rugalmasság egy másik kulcsfontosságú szempont. A cementkemencék manapság sokféle tüzelőanyagot égetnek el, többek között:
Minden tüzelőanyagnak más a gyulladási viselkedése, illékonyanyag-kibocsátása és lángemissziója, ezért az égőt az aktuális tüzelőanyag-keverékhez kell tervezni. Egy jól kalibrált többcsatornás égő minimális fennakadással válthat az üzemanyagok között.
A GeneralFlame-nél cement-, mész- és kohászati üzemek kemencéihez szállítottunk égőket, és megtanultuk, hogy a lángot nem csak a tüzelőanyaghoz kell igazítani, hanem a kemence átmérőjéhez, hőmérsékleti profiljához és még a nyersliszt kémiájához is.
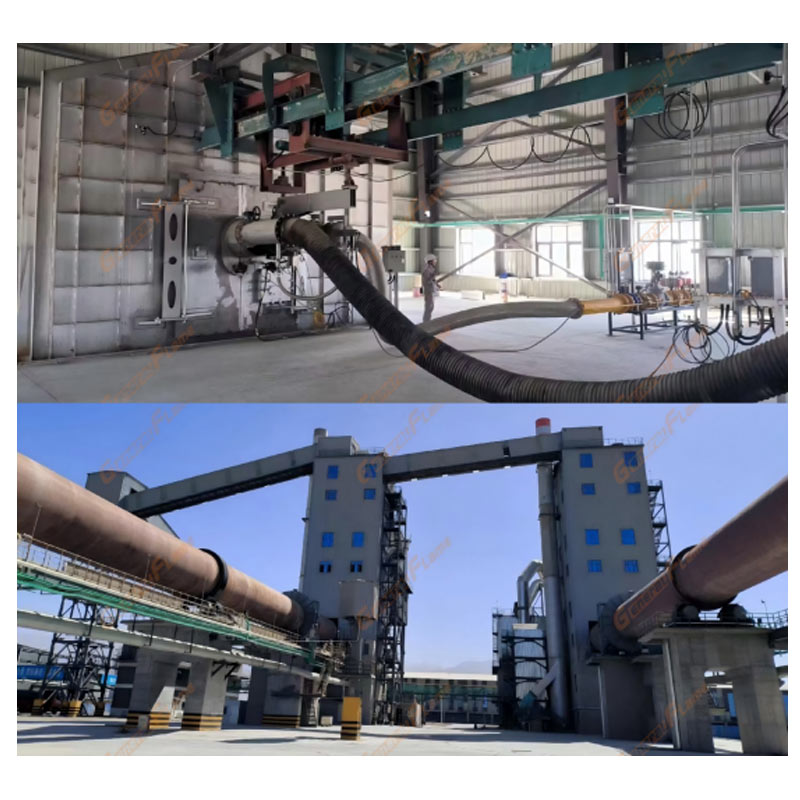 Forgókemencés égő szabadalmaztatott ALVS állíthatósággal Fedezze fel a GeneralFlame forgókemencés égőjét, amely a szabadalmaztatott ALVS kialakítással rendelkezik a precíz lángszabályozás és a többféle tüzelőanyag-rugalmasság érdekében a különféle ipari alkalmazásokban. Termék megtekintése →
A kemence nem működik elszigetelten. Egy tipikus modern cementégető rendszer az előmelegítő toronnyal kezdődik és a klinkerhűtővel végződik. Az előmelegítő toronyban forró kemencegázok melegítik fel a nyerslisztet körülbelül 20°C-ról 800°C fölé. Az előkalcinálóban egy külön égetőkamra a teljes tüzelőanyag 60%-át képes elégetni, és a nyersliszt körülbelül 90%-át égeti el, mielőtt a forgókemencébe kerülne. Ez csökkenti a kemence hőterhelését, és kompaktabbá és hatékonyabbá teszi az egész rendszert.
A kisülés végén a rács hűtő az előmelegítő ellentétes feladatát végzi. Az 1400°C körüli forró klinker belép a hűtőbe, és a rácson átfújt levegő gyorsan lehűti 100-200°C-ra. A gyors hűtés megőrzi a reaktív C₃S fázist, korlátozza a kristálynövekedést és javítja a klinker őrölhetőségét. A hűtőből kilépő forró levegőt másodlagos és harmadlagos levegőként nyerik vissza a kemence és az előkalcináló égők számára, ami jelentősen javítja az üzemanyag-fogyasztást.
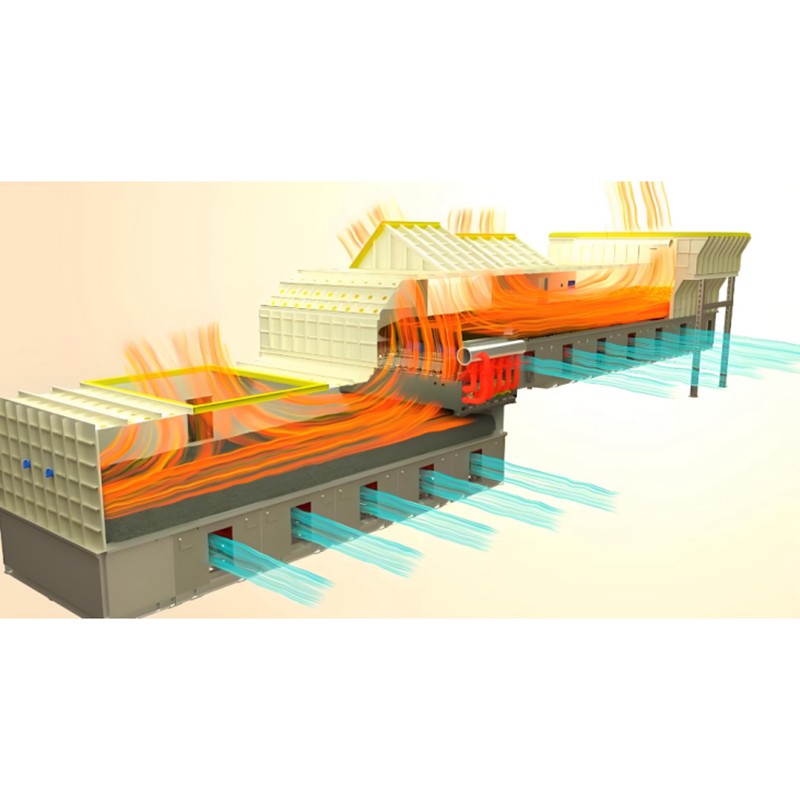 Rácshűtő a gyors klinker hűtéshez és hővisszanyeréshez Ez a rácsos hűtő gyorsan csökkenti a klinker hőmérsékletét, miközben visszanyeri a forró szekunder levegőt, 20%-kal növeli a kemence teljesítményét és javítja az általános energiahatékonyságot. Termék megtekintése →
A modern kemencesorokban az égő gyakran egy égésszabályozó rendszerhez van kötve, amely automatikusan beállítja a tüzelőanyagot és a levegőt, hogy a láng a célburkon belül maradjon. A kezelők továbbra is manuálisan finomhangolhatják az égőt, de az integrált vezérlés az egész folyamatot sokkal megismételhetőbbé teszi.
Még akkor is, ha a kemence jól van megtervezve, a takarmány, az üzemanyag vagy a huzat kismértékű eltolódása felboríthatja a hőprofilt. A gyakori jelek közé tartozik a gyűrűképződés, a bevonat összeomlása, a vörös foltok a héjon és a magas mésztartalom a klinkerben. A gyűrű kialakulását gyakran a ragadós anyag és az átmeneti zóna instabil hőmérsékletének kombinációja okozza. Ha a láng túl közel van az anyaghoz, vagy túl rövid, az túlmelegítheti a tűzálló anyagot és gyengítheti a bevonatot. Ha a láng túl hosszú, a hő a hátsó végébe kerül, és az égési zóna lomhává válik. Éppen ezért a lángszabályozás központi szerepet játszik a kemence stabilitásában.
A kezelők láthatják, hogy sok ilyen probléma az égési zóna hőmérsékletének, a kemence meghajtásának nyomatékának és az oxigénkoncentrációnak a változása miatt alakul ki. A korai elkapás üzemanyagot takarít meg, maximalizálja a tűzálló élettartamot és elkerüli a nem tervezett megállásokat. A különböző forgókemencés égőtípusok és tervezési paraméterek részletesebb áttekintését itt találja forgókemencés égővezető .
A környezeti nyomás alatt álló növények esetében az égő is nagy változást hozhat. Alacsony NOx-tartalmú égők belső lépcsőzetes levegővel hozzon létre egy hűvösebb redukáló zónát a láng gyökere közelében, amely csökkenti a termikus NOx-szintet extra folyamatváltozások nélkül.
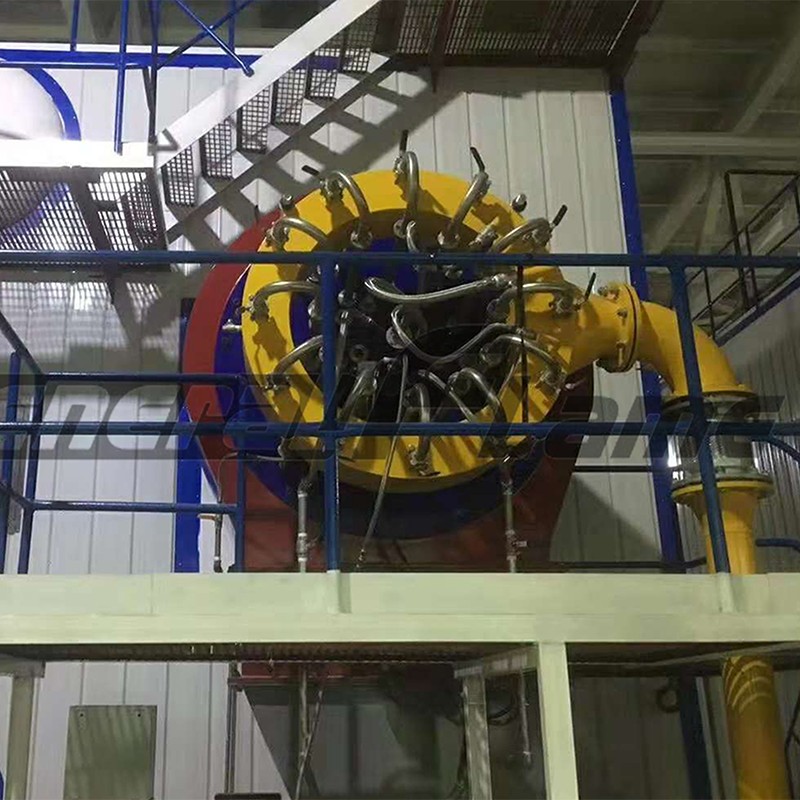 Alacsony NOx-tartalmú égő stabil kibocsátással és intelligens szabályozással A szigorú környezetvédelmi előírásoknak megfelelően kialakított alacsony NOx-kibocsátású égő 30 mg/m³ alatti kibocsátást ér el PLC-felügyelettel és adaptálható moduláris méretezéssel. Termék megtekintése →
A cementkemencék működésének megértése alapvető fontosságú, de ennek a tudásnak a valós működésre való alkalmazása az, ahol értéket teremtenek. Az égő egyike azon kevés alkatrészeknek, amelyek a kemence átépítése nélkül cserélhetők, és a megfelelő választás javíthatja az üzemanyag rugalmasságát, csökkentheti a károsanyag-kibocsátást és stabilizálja a klinker minőségét.
Mi a GeneralFlame-nél éveket töltöttünk ipari égők tervezésével és gyártásával forgókemencékhez cement-, mész-, fém- és vegyi üzemekben. Ha új kemencesort tervez, vagy egy meglévőt korszerűsít, mérnökcsapatunk segíthet a láng, a tüzelőanyag és a működési burkolat áttekintésében. Vegye fel velünk a kapcsolatot hogy megbeszéljük a kemencéjének sajátos követelményeit.



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói