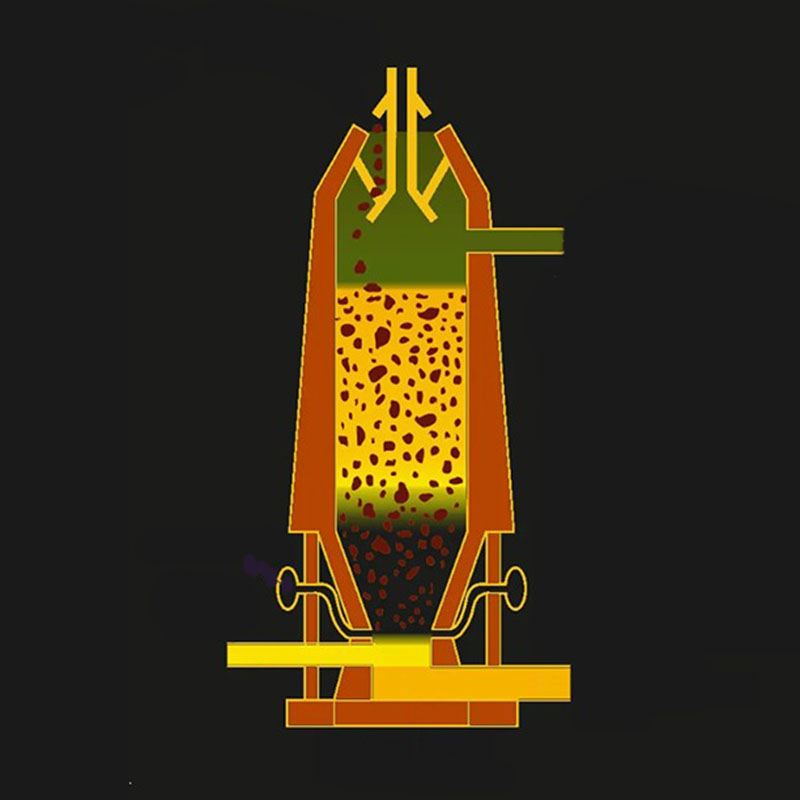

A Meleg sugárzó kemence egy vasgyártó nagyolvasztó, amelyet levegővel látnak el, amelyet előmelegítettek – jellemzően 900–1300 °C-ra – mielőtt szobahőmérsékletű ("hidegfúvás") levegővel táplálják be, mielőtt a fúvókákon keresztül a kemencébe fújják. Maga az előmelegítés egy különálló berendezésben történik, amelyet forrófúvós kályhának neveznek (más néven Cowper kályhának), és a keletkező felmelegített levegőt "forrófúvásnak" nevezik. Szinte minden ma üzemelő nagyolvasztó használja ezt a rendszert, mert az előmelegített levegő drámaian csökkenti az üzemanyag-fogyasztást és növeli a teljesítményt az 1830-as évek előtt használt hidegkohókhoz képest.
A megkülönböztetés azért fontos, mert a hőfúvás nem csak egy apró módosítás – ez egyike azon maroknyi újításoknak, amelyek a nagyszabású, kokszolással működő vasgyártást gazdaságilag életképessé tették. A 900–1250 °C-ra előmelegített levegővel táplált nagyolvasztó kemencék körülbelül 1650 °C-os olvasztási hőmérsékletet képesek elérni, jelentősen csökkentve ezzel a kokszfogyasztást egy tonna előállított vasra. A melegfúvórendszer működésének megértése – és hogy a levegő hőmérséklete miért számít annyira – a kulcs a modern nagyolvasztó hatékonyságának megértéséhez.
A forró nagyolvasztó rendszer két egymással összefüggő berendezés köré épül fel: maga a nagyolvasztó, ahol az olvasztási reakció megtörténik, és a forró kohó(k), ahol a levegő felmelegszik, mielőtt elérné a kemencét.
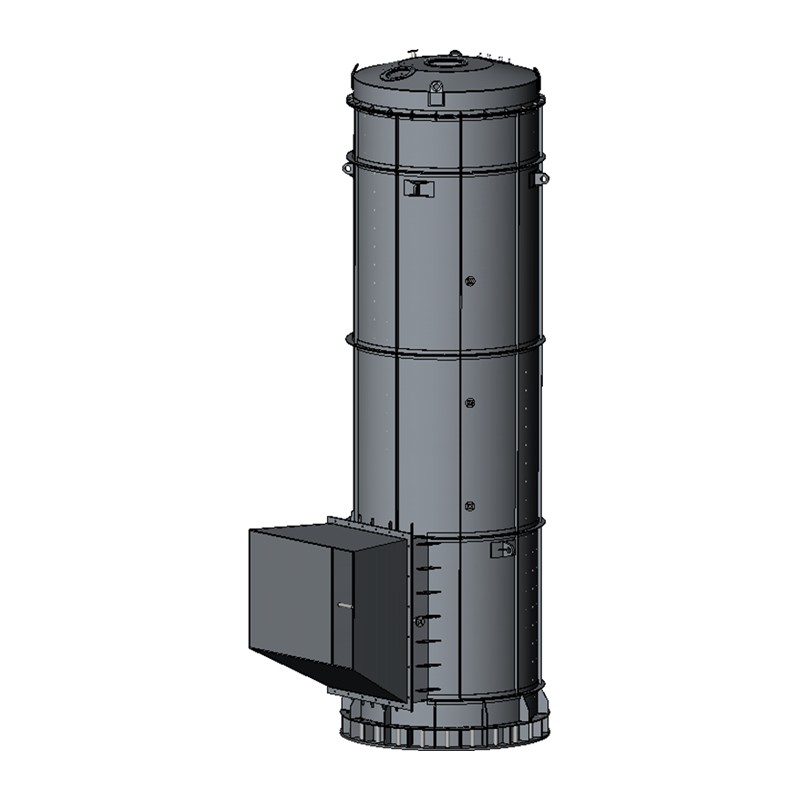
A kályha lényegében egy függőleges, hengeres, tűzálló téglával bélelt acélhéj, amelynek belsejében két kamra van szétválasztva: egy égéskamra, ahol a nagyolvasztóból és egyéb tüzelőanyag-forrásokból származó gázok égnek, és egy regeneráló kamra, amelyet az égett gáz által felmelegített tűzálló tégla kockákkal töltenek meg. Ezek a tűzálló "ellenőrző téglák" a hőtároló közeg – égés közben felszívják a hőt, majd később felszabadítják, amikor friss levegő áramlik át rajtuk.
A forrófúvós kályha nem működik folyamatosan egy üzemmódban – váltakozik két fázis között. A bekapcsolási (tüzelési) időszakban a tüzelőanyag-gázt elégetik, hogy felmelegítsék az ellenőrző tégla hőtárolót; a befúvási időszakban a levegőt úgy melegítik fel, hogy átáramlik a hőtárolón. A befúvott ürítési időszakban a friss levegőt egy ventilátor hajtja meg emelt nyomással a felhevített téglákon, majd 1200°C-ra történő felmelegítés után ezt a levegőt – ma már forrófúvásnak hívják – a nagyolvasztó aljába vezetik a vasérc olvasztására.
Mivel egy kályha nem tud egyszerre gázt és levegőt fűteni, a legtöbb nagyolvasztót három kályha szolgálja ki: míg kettőt fűtenek, a légfúvás a harmadik kályha regeneráló kamráján halad át a nagyolvasztóba. Ez a forgás az, ami lehetővé teszi, hogy a nagyolvasztó éjjel-nappal folyamatos, megszakítás nélküli forró levegő ellátást kapjon.
A felmelegített levegő a kályhából egy nyüzsgő csövön keresztül jut el a kemencébe, amely a kemence alja körül elhelyezett forrófúvó fúvókákba vagy fúvókákba juttatja el. Mivel a melegfúvás hőmérsékletét állandó szinten kell tartani a kemence jó hatásfokához, és a hőmérséklet természetesen csökken, amikor a kályha lehűl, a melegfúvás szabályozott arányú hidegfúvással keveredik egy keverőkamrában, hogy a szállítási hőmérsékletet egyenletesen tartsa, még akkor is, amikor az egyes kályhák tárolt hőjét elhasználják.
A forrófúvás nem egy modern találmány – a 19. század elejére nyúlik vissza, és az ipari vasgyártás történetének egyik kulcsfontosságú áttörését jelenti. Az 1820-as évekig úgy gondolták, hogy a hideg levegő jobb minőségű vasat termel, mint a forró levegő, főként azért, mert a hűvös téli levegő csökkent nedvességtartalmát előnyösnek tartották.
A forrófúvást James Beaumont Neilson találta fel és szabadalmaztatta vaskemencékhez 1828-ban a skóciai Wilsontown Vasműben. Neilson úgy találta, hogy ha a robbantási hőmérsékletet mindössze 149 °C-ra emeli, az üzemanyag-fogyasztást 8,06 tonnáról szénről 5,16 tonnára csökkentheti a megtermelt vas tonnánként, és magasabb hőmérsékleten további csökkentés érhető el. Az eredmények drámaiak voltak, és gyorsan ellenőrizhetőek voltak: A Clyde Iron Works dokumentált adatai 1829 és 1833 között azt mutatják, hogy a hidegfúvásos kokszolvasztáshoz 8,2 tonna szenet használtak fel egy tonna vasra, és hetente 37,5 tonna nyersvasat állítottak elő kemencénként, míg a melegfúvás kokszolással 5,3 tonnára vágta a szenet, és növelte a heti termelést 9 tonnánként.
Neilson eredeti berendezésének valódi korlátai voltak. A téglakemencében alátámasztott öntöttvas csövek eltérő tágulási tulajdonságokkal rendelkeztek, aminek következtében több cső is repedt, a szállítóberendezések pedig tömör fúvókákat és rugalmas bőrkötéseket használtak, amelyek nem bírták a magas hőmérsékletet. Csak 1860-ban találta fel az angol Edward Alfred Cowper az első sikeres forrófúvós kályhát – a regeneratív, kockás tégla kialakítást, amely kifinomult formában ma is az ipari szabvány. Az ezt követő gyors elfogadás megdöbbentő volt: 1835-re, mindössze hét évvel Neilson eredeti felfedezése után, egész Nagy-Britanniában általánosan elterjedt a forró robbanás.
| A kemence típusa | Felhasznált szén egy tonna vasra | Nyersvas termelés hetente |
|---|---|---|
| Hidegfúvás kólával | 8,2 tonna | 37,5 tonna |
| Forró robbanás kólával | 5,3 tonna | 54,9 tonna |
| Forró robbanás szénnel | 3,0 tonna | 62,2 tonna |
A melegfúvás működésének fő oka az egyszerű termodinamika: a kemencébe belépő hideg levegőt fel kell melegíteni tüzelőanyag elégetésével a kemencében, mielőtt bármi hasznosat tehetne, ami kokszot pazarol a beáramló levegő hőmérsékletének egyszerű emelésére. A légfúvás előmelegítésével, mielőtt az belép a kemencébe, a hőbevitel érzékeny hő formájában nő, ami közvetlenül csökkenti a koksz sebességét.
A modern kutatások megerősítik, hogy a kapcsolat nagyon kiszámítható ütemben áll fenn. A kilépő forró léghőmérséklet minden 100°C-os emelésével a nagyolvasztó koksz aránya 4-7%-kal csökkenthető, a teljesítmény 3-5%-kal növelhető, és ennek megfelelően nő a szén besajtolási kapacitása. Egy külön iparági becslés abszolút értékben fogalmazza meg: minden 10°C-os melegfúvási hőmérséklet-emelkedés a nyüzsgő csőnél körülbelül 4-6 kg-mal csökkenti a kohó kokszsebességét egy tonna forró fémre vetítve.
Ez az oka annak is, hogy a kemencetechnológia fejlődésével a melegfúvás elengedhetetlenné vált, nem pedig opcionális. Az 1200 °C körüli robbanásos előmelegítést ma már elengedhetetlennek tartják, amikor porított szenet fecskendeznek be a fúvókákon, mert a forró levegős fúvás gyorsabb felmelegedést, a szén pirolízisét és a keletkező gáznemű termékek elégetését biztosítja.
Nem minden forrófúvós kályha épül egyformán. Az égéstér és a regenerátor eltérő elrendezése és felépítése szerint a hőfúvásos kályhákat általában három alapvető szerkezeti formára osztják: belső égésű, külső égésű és felső égésű. A közöttük való választás nagyrészt azon múlik, hogy mekkora alapterület áll rendelkezésre, és milyen csúcshőmérsékletet céloz meg a művelet.
Belső égésű kivitelben a kályha hengeres tűzálló falból áll, belső függőleges válaszfallal, amely az egyetlen héjat egy égéstérre és egy ellenőrző kamrára osztja, amely a téglákat tartalmazza. Ez a kompaktabb, hagyományos elrendezés, de egy szerkezeti korláttal is jár: a válaszfalas belső égéskamra kialakításnak ismert gyenge pontja van az égéstér sarkainál.
A külső égésterű kályhák külön ellenőrző kamrából és égéskamrából állnak, amelyeket keresztezés köt össze, nem pedig közös belső fal. A két kamra különálló héjakra való szétválasztása eltávolítja a belső kialakítás sarokfeszültségi gyenge pontját, és általában támogatja a magasabb csúcshőmérsékletet.
Egy újabb kategóriájú kályha egyáltalán nem rendelkezik a hagyományos értelemben vett égéstérrel – ezeket kupola égésű kályháknak, tengely nélküli kályháknak vagy Kalugin kályháknak nevezik. Összességében a forrófúvós kályha technológiája, különösen a tűzálló anyagok kialakítása és minősége, hatalmas fejlődésen ment keresztül az elmúlt években, elérve azt az érettségi szintet, amely több mint 30 éves kampányélettartamot biztosít egy jól megépített tűzhely számára.
Mivel a kályha különböző zónái nagyon eltérő hőmérsékletűek, egyetlen tűzálló tégla sem használható az egészben. Az anyagválasztás aszerint történik, hogy az ellenőrző kamra egyes részei mennyire melegednek fel.
Ez a többrétegű megközelítés – a tűzálló minőség és az egyes zónák tényleges hőjének összehangolása – az, ami lehetővé teszi, hogy egyetlen tűzhely biztonságosan kezelje a több száz fokos hőmérsékleti gradienst, amely felülről lefelé halad.
A forrófúvókályhák hatalmas mennyiségű kokszot takarítanak meg, de maguk is jelentős energiafogyasztók – ezt a tényt gyakran figyelmen kívül hagyják a nagyolvasztó általános hatékonyságának értékelésekor. A kályhák által igényelt kohógáz mennyisége a teljes kohógáz-kibocsátás mintegy 40%-át teszi ki, a kályha energiafelhasználása pedig elérheti az üzem teljes energiafelhasználásának 25%-át.
A tonnánkénti alapon a számok egyformán beszédesek: Világszerte hat hatékony tűzfúvóka-rendszer adatai alapján az átlagos teljes primerenergia-szükséglet 1,8 GJ/tonna forró fém a forrófúvókályhák esetében, szemben a kohó 11,6 GJ/tonnával. Ez azt jelenti, hogy a kályharendszer, bár abszolút energiaértékben kisebb, mint a kemence, még mindig jelentős és ellenőrizhető hányadát képviseli a teljes üzemi energiafelhasználásban – és a hatékonyságnövekedés közvetlenül kokszmegtakarítást eredményez.
A működő üzemek gyakorlati fejlesztései ezt inkább valós számokban, mint elméletben mutatták be. Az Egyesült Államok integrált acélgyártóinál végzett kályhaakkumulátor-optimalizálás dokumentált eredményei között szerepel a kályha tüzelőanyag-kibocsátásának 8-15 kg-os csökkenése tonnánként forró fémen, valamint 15-30 °C-os forrófúvási hőmérséklet-emelkedés, ami körülbelül 6-12 kg-os kokszsebesség-csökkenést jelent egy tonna forró fém esetében.
Mindenki számára, aki forró kohórendszert üzemeltet vagy értékel, egy maroknyi paraméter következetesen meghatározza, hogy a kályhák milyen jól teljesítenek, és hol nő vagy veszít a hatékonyság.



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói