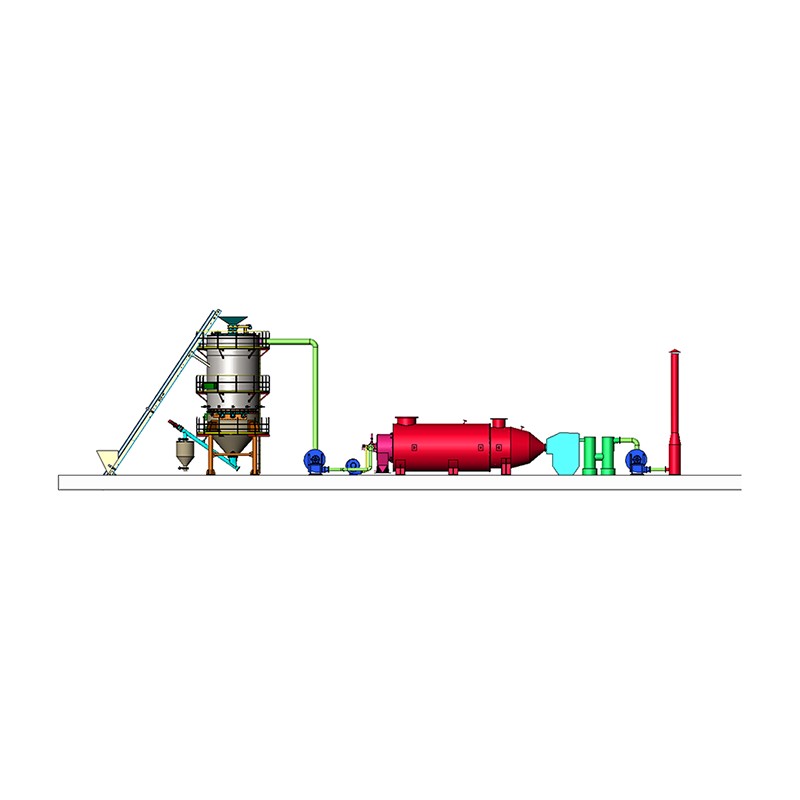

A biomassza gázosító egy termokémiai reaktor, amely szilárd szerves anyagokat – például faforgácsot, mezőgazdasági maradékokat, rizshéjat vagy települési szilárd hulladékot – szintetikus gáznak nevezett éghető gázkeverékké alakít át. Ez az átalakulás magas hőmérsékleten történik, jellemzően között 700 °C és 1200 °C (1292–2192 °F) , ellenőrzött, oxigén-korlátozott környezetben. A keletkező szintézisgáz elsősorban szén-monoxidból (CO), hidrogénből (H2), metánból (CH4), szén-dioxidból (CO2) és nitrogénből (N2) áll, és közvetlenül felhasználható hő-, villamosenergia-termelésre vagy vegyi alapanyagként.
Ellentétben az égetéssel, amely teljesen elégeti az üzemanyagot hő és kipufogógázok előállításához, a gázosítás a szilárd biomasszába zárt energiát sokoldalú gáznemű tüzelőanyaggá alakítja. 60-80% hideggáz hatásfok jól megtervezett rendszerekben. Ez a biomassza-elgázosítókat kulcsfontosságú technológiává teszi a megújuló energiaforrások, a hulladékcsökkentés és a vidéki villamosítási stratégiák terén világszerte.
Az elgázosítás nem egyetlen reakció, hanem egymást átfedő termokémiai lépések sorozata. E szakaszok megértése világossá teszi, hogy az elgázosító tervezése, a hőmérséklet-szabályozás és az alapanyag-előkészítés miért fontosak a kimenet minősége szempontjából.
Ahogy a biomassza belép a gázosítóba, a nedvesség távozik a hőmérséklettől akár 200°C . Az alapanyag nedvességtartalmának ideális esetben alacsonyabbnak kell lennie 20 tömegszázalék ; A 30% feletti nedves alapanyag jelentősen rontja a szintézisgáz minőségét és a hideggáz hatékonyságát. Ezért az előszárítás az ipari biomassza-elgázosító üzemek szokásos lépése.
között 200°C és 700°C , a biomassza oxigén hiányában termikusan bomlik illékony gázokra (CO, H₂, CH4, kátrány), szenesre (szilárd szén) és hamura. Ebben a szakaszban a szerves anyagok nagyjából 70-80%-a szabadul fel illékony anyagként, és szénben gazdag szenet hagy maga után, amely részt vesz a későbbi reakciókban.
Ellenőrzött, sztöchiometrikus szubsztöchiometrikus mennyiségű levegőt, oxigént vagy gőzt vezetünk be gázképző szerként. Megtörténik a szenes és az illékony anyagok részleges égése, ami az összes többi reakció fenntartásához szükséges hőt termeli. A hőmérséklet ebben a zónában eléri 900–1200 °C . Az ekvivalencia arány (ER) – a ténylegesen betáplált levegő és a sztöchiometrikus levegőszükséglet aránya – jellemzően a következő szinten marad. 0,20–0,35 biomassza elgázosítására.
A redukciós zónában a forró szén a CO₂-val és a H2O-val (gőzzel) reagál endoterm reakciókon keresztül, CO-t és H2-t termelve, amelyek a szintézisgáz elsődleges éghető komponensei. A legfontosabb reakciók a következők:
A levegővel fúvott lefelé irányuló gázosítóból származó szintézisgáz jellemzően tartalmaz 18-22% CO, 15-20% H₂, 1-5% CH4, 9-12% CO₂, és a maradék nitrogén, ami alacsonyabb fűtőértéket (LHV) eredményez kb 4-6 MJ/Nm³ .
A gázosító kialakítása meghatározza az alapanyag rugalmasságát, a kátránytermelést, a szintézisgáz minőségét és a méretezhetőséget. Minden konfigurációnak külön működési logikája és célalkalmazása van.
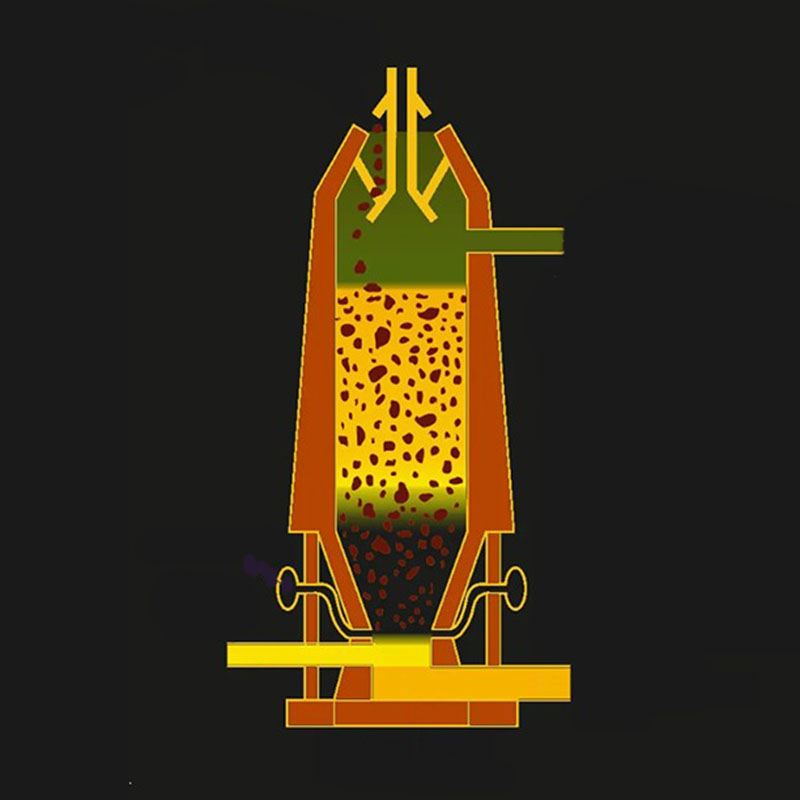
A biomasszát felülről táplálják be, az elgázosító szer pedig alulról lép be, felfelé haladva (ellenáramú áramlás). A szintézisgáz felülről távozik és áthalad a pirolízis zónán, és nagy mennyiségű kátrányt vesz fel – jellemzően 30-150 g/Nm³ . Míg a feláramló gázosítók elviselik a magas nedvességtartalmú (akár 60%-os) nyersanyagot, és magas termikus hatásfokkal rendelkeznek, a magas kátránytartalom megdrágítja a szintézisgáz tisztítását, és a motorhasználat helyett a kazánokban történő közvetlen égetésre korlátozza az alkalmazásokat.
Mind a biomassza, mind az elgázosító szer lefelé áramlik (együttáram), és a szintézisgáz áthalad a magas hőmérsékletű oxidációs zónán, mielőtt kilép. Ez a konfiguráció termikusan feltöri a legtöbb kátrányt, ami nagyon alacsony kátránytartalmú szintézisgázt eredményez 0,5–5 g/Nm³ — elég tiszta ahhoz, hogy a belső égésű motorokat és a gázturbinákat közvetlenül működtesse. A kis- és közepes méretű (10 kW-tól 1 MW-ig terjedő) energiatermelésre a legelterjedtebb típusok a lefúvatott gázosítók, amelyek jól illeszkednek az egyenletes, alacsony nedvességtartalmú fás biomasszához.
Az inert anyagból (homok vagy olivin) álló ágyat az elgázosító szer fluidizálja, intenzív keveredést és egyenletes hőmérséklet-eloszlást hozva létre a reaktorban. A buborékoló fluidágyas (BFB) és a keringő fluidágyas (CFB) gázosítók sokféle alapanyagot kezelnek, beleértve a mezőgazdasági maradékokat, a települési szilárd hulladékot és a magas hamutartalmú anyagokat, amelyek blokkolják a rögzített ágyas rendszereket. címen működnek 750–900 °C és méretezhetőek 50 MW termikus és afeletti , így a nagy ipari és közüzemi méretű biomassza-erőművek előnyben részesített technológiája. A kátránytartalom közepes – jellemzően 10-40 g/Nm³ — a motoralkalmazások utáni tisztítás megkövetelése.
A finoman porított biomasszát (szemcseméret <0,1 mm) oxigénnel vagy gőzzel injektálják egy magas hőmérsékletű, nagynyomású reaktorba 1200–1600 °C és 20-80 bar. A tartózkodási idő nagyon rövid (másodperc), és a magas hőmérséklet gyakorlatilag az összes kátrányt és szénhidrogént elpusztítja, így nagyon tiszta, kiváló minőségű szintézisgáz keletkezik, amely alkalmas a folyékony üzemanyagok Fischer-Tropsch szintézisére. A vontatott áramlású gázosítókat elsősorban szintetikus földgáz, metanol vagy repülőgép-üzemanyagok nagyüzemi előállítására használják, és jelentős alapanyag-előkészítési infrastruktúrát igényelnek.
| Gázosító típus | Tipikus skála | Tar tartalom | Nyersanyag rugalmasság | Legjobb alkalmazás |
|---|---|---|---|---|
| Updraft fix ágy | 10 kW–10 MW | 30-150 g/Nm³ | Magas (nedvességtűrő) | Közvetlen fűtés / kazánok |
| Lefelé irányuló fix ágy | 10 kW–1 MW | 0,5–5 g/Nm³ | Közepes (egyenletes alapanyag) | Motor/generátor teljesítmény |
| Buborékoló fluidágy | 1-50 MW | 10-40 g/Nm³ | Magas | CHP / ipari hő |
| Keringő fluidágy | 10-300 MW | 10-40 g/Nm³ | Nagyon magas | Közüzemi szintű teljesítmény |
| Entrained Flow | 50–1000 MW | <0,1 g/Nm³ | Alacsony (csak finom részecskék) | Synfuel / vegyszer gyártás |
Az elgázosítószer megválasztása közvetlenül meghatározza a szintézisgáz összetételét, fűtőértékét és működési költségét. Mindegyik lehetőség jelentős kompromisszumokat tartalmaz.
Nem minden biomassza egyformán alkalmas elgázosításra. Az alapanyag tulajdonságai – nedvességtartalom, hamutartalom, részecskeméret és térfogatsűrűség – határozzák meg, hogy melyik gázosító típus megfelelő, és milyen előkezelésre van szükség.
A biomassza-elgázosító nem önálló technológia, hanem egy energiarendszer alapeleme. Értéke attól függ, hogy végül hogyan használják fel a szintézisgázt. A következő alkalmazások jelentik a kereskedelmileg legérettebb és leggyorsabban növekvő felhasználási módokat:
A lefelé irányuló vagy fluidágyas gázosítókból származó szintézisgázt megtisztítják, és szikragyújtású motorokhoz vagy gázturbinákhoz vezetik elektromos áram előállítására. A kombinált hő- és villamosenergia-rendszerek (CHP) általános energiahatékonyságot érhetnek el 70-85% amikor az elektromos teljesítményt (jellemzően 25–35%-os elektromos hatásfok) és a visszanyert hőt egyaránt hasznosítják. 1 MW-os biomassza-elgázosító CHP-erőmű, amely kb 1000 kg/óra faapríték nagyjából 800-1000 háztartást tud villamos energiával ellátni, miközben folyamathőt biztosít egy ipari létesítménynek.
A szintézisgáz közvetlenül égethető el ipari kemencékben, kemencékben és szárítókban a földgáz vagy a gázolaj helyettesítőjeként. Indiában, Brazíliában és Délkelet-Ázsiában működő cementgyárak, téglakemencék és élelmiszer-feldolgozó létesítmények biomassza-elgázosítókat telepítettek a fosszilis tüzelőanyag-fogyasztás csökkentésére. 40-80% hőenergia alapon, gyakran három évnél rövidebb megtérülési idővel, amikor a gázolajat kiszorítják.
Az oxigénnel vagy gőzzel fúvott gázosítókból származó kiváló minőségű szintézisgáz (CO H₂) a Fischer-Tropsch eljárással folyékony szénhidrogénekké alakítható, így szintetikus dízel, repülőgép-üzemanyag vagy metanol állítható elő. Az európai BioTfueL projekt és a svéd GoBiGas üzem kísérleti és demonstrációs léptékben demonstrálta ezt az utat, a kereskedelmi méretű BTL-üzemekkel, amelyek termelési költségeit célozzák meg. 0,80–1,20 € literenként szintetikus dízel egyenértékű.
A biomassza gőzzel történő gázosítása, amelyet víz-gáz váltóreaktor és nyomásingadozásos adszorpció (PSA) követ, tisztaságú hidrogént állíthat elő. 99,99% . Ha a biomasszát szén-leválasztással és -tárolással (BECCS) integrálják, a folyamat nettó negatív szén-dioxid-kibocsátást érhet el – hidrogént termel, miközben eltávolítja a légköri CO₂-t. Ez az út jelentős befektetéseket vonz a nemzeti hidrogénstratégiák részeként az EU-ban, az Egyesült Királyságban és Ausztráliában.
Kisméretű biomassza-elgázosító erőművek (5–100 kW) falvak ezreit villamosították Indiában, Kambodzsában és a Szaharától délre fekvő Afrikában, ahol a hálózat bővítése nem gazdaságos. India Új és Megújuló Energia Minisztériuma (MNRE) támogatta a több mint telepítését 500 biomassza elgázosító rendszer decentralizált áramellátásra, egyenként 50-200 háztartást szolgálnak ki a helyben elérhető mezőgazdasági maradékanyag felhasználásával.
A biomassza-elgázosítóból származó nyers szintézisgáz szennyeződéseket tartalmaz, amelyeket el kell távolítani a motorokban, turbinákban vagy vegyi reaktorokban való felhasználás előtt. A kátrány a legproblémásabb szennyeződés – lecsapódik a csövekben, a szűrőkben és a motorszelepekben, eltömődéseket és berendezések károsodását okozva.
A biomassza elgázosítása széles körben elismert alacsony szén-dioxid-kibocsátású energiatechnológia, ha fenntartható biomassza-beszerzéssel kezelik. Számos környezeti mérőszám bizonyítja előnyeit:
Jelentős potenciáljuk ellenére a biomassza-elgázosítóknak gyakorlati kihívásokkal kell szembenézniük, amelyeket meg kell oldani a megbízható, hosszú távú, kereskedelmi méretű működés érdekében.
A biomassza eredendően heterogén. A nedvesség, a részecskeméret és a kémiai összetétel eltérései a tételek között ingadozásokat okoznak a szintézisgáz minőségében és az elgázosító hőmérsékleti profiljában. Megbízható, egész éves biomassza ellátási lánc kialakítása gazdaságos szállítási sugáron belül (jellemzően 50-100 km kis sűrűségű alapanyagokhoz) gyakran a legösszetettebb projektfejlesztési kihívás.
A kátrányhoz kapcsolódó karbantartás – a hőcserélők, szűrők és motoralkatrészek tisztítása – elszámolható A teljes üzemeltetési és karbantartási (O&M) költség 30-40%-a rosszul optimalizált rendszerekben. A kátránykezelési követelményeket alábecsülő projektek gyakran nem tervezett leállásokkal és költségtúllépésekkel szembesülnek.
A kísérleti léptékben kimutatott gázosító teljesítmény nem mindig válik lineárisan a nagyobb rendszerekre. Az áramlási dinamika, a hőmérsékleti gradiensek és a kátrány-krakkolás hatékonysága a reaktor térfogatával változik, ami gondos műszaki ellenőrzést igényel minden skálán. Számos nagy horderejű kereskedelmi méretű biomassza-elgázosítási projektet Európában és Észak-Amerikában félbehagytak vagy jelentősen elhalasztottak a méretnövelési problémák miatt.
A biomassza-elgázosító rendszerek telepített tőkeköltségei kb 2000–5000 dollár elektromos teljesítmény kW-ként kisméretű rendszerekhez és 1500–3000 dollár kW-onként nagy fluidágyas berendezések esetében – magasabb, mint az egyenértékű kapacitású egyszerű tüzelőrendszereknél. A szintézisgáz-tisztító berendezések (mosók, szűrők, katalitikus reformerek) jellemzően a teljes tőkeköltség 25-40%-át teszik ki.
A biomassza-elgázosító kiválasztása magában foglalja a technológia hozzáigazítását az alapanyaghoz, a méretarányhoz és a végfelhasználáshoz. A következő döntési kritériumok nyújtanak gyakorlati keretet:



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói