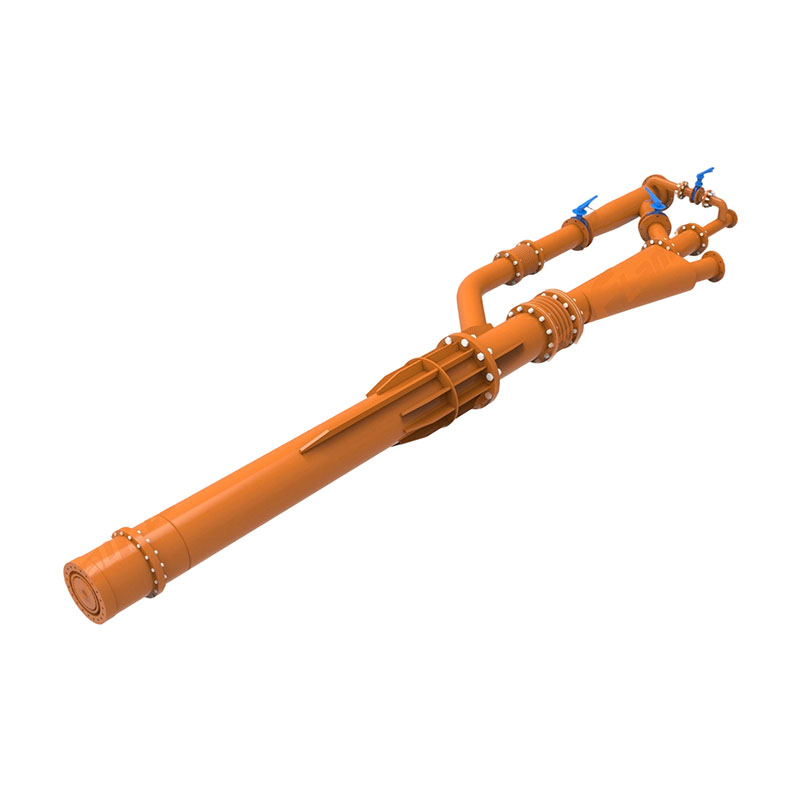
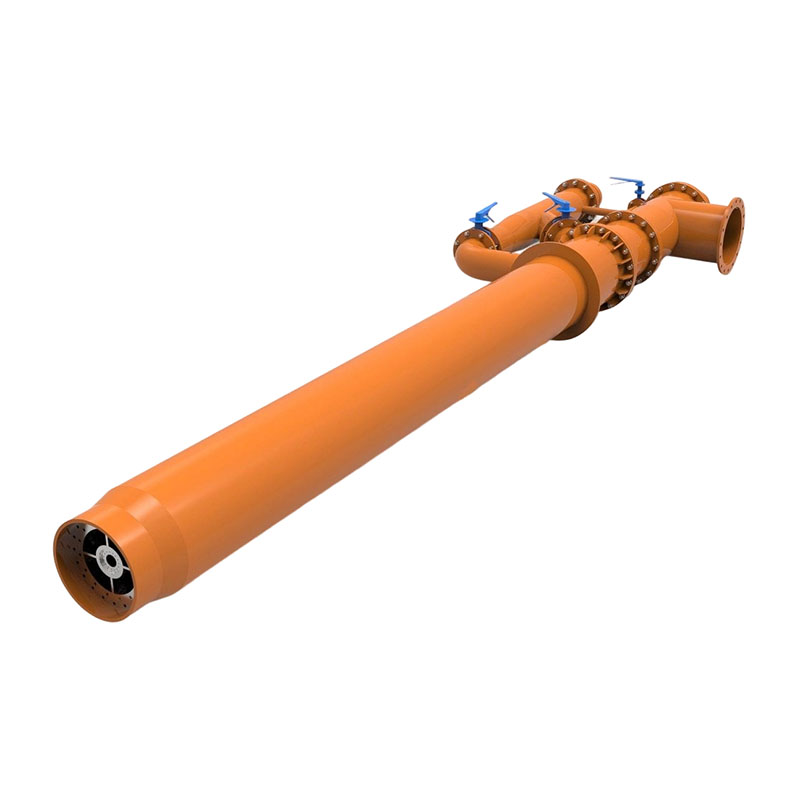
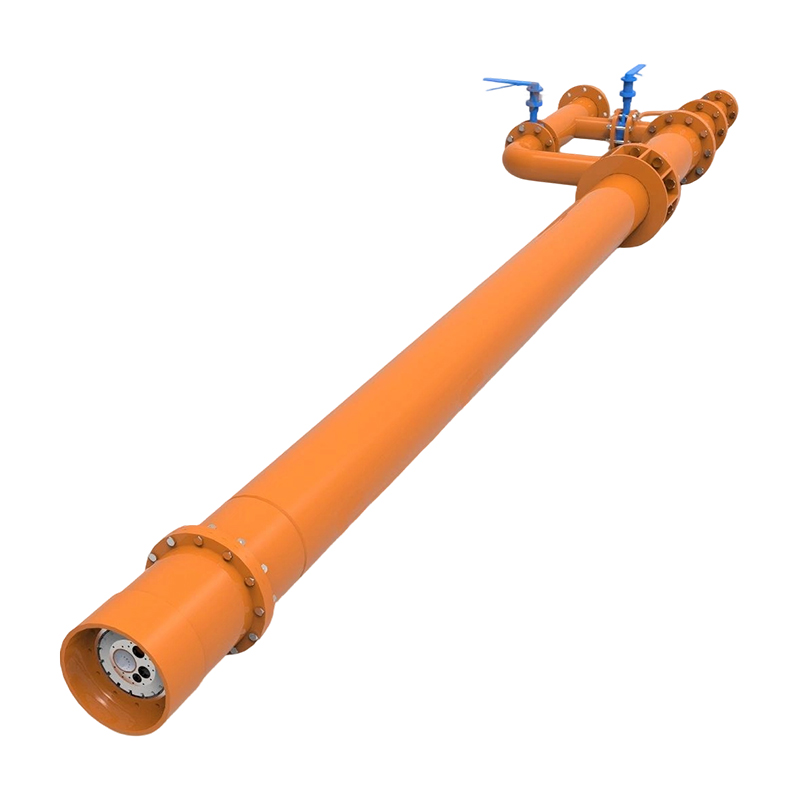
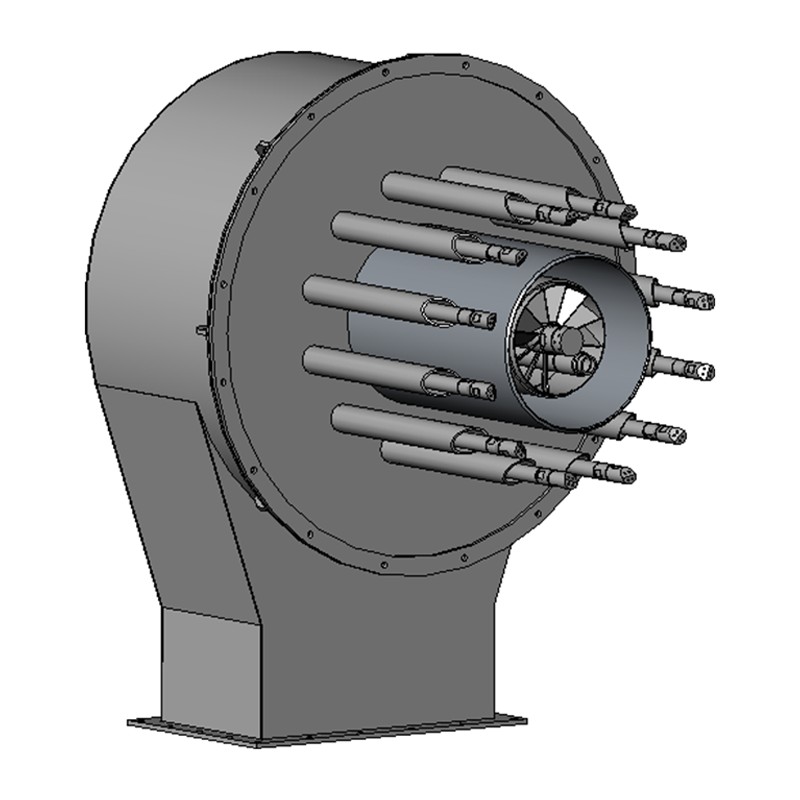
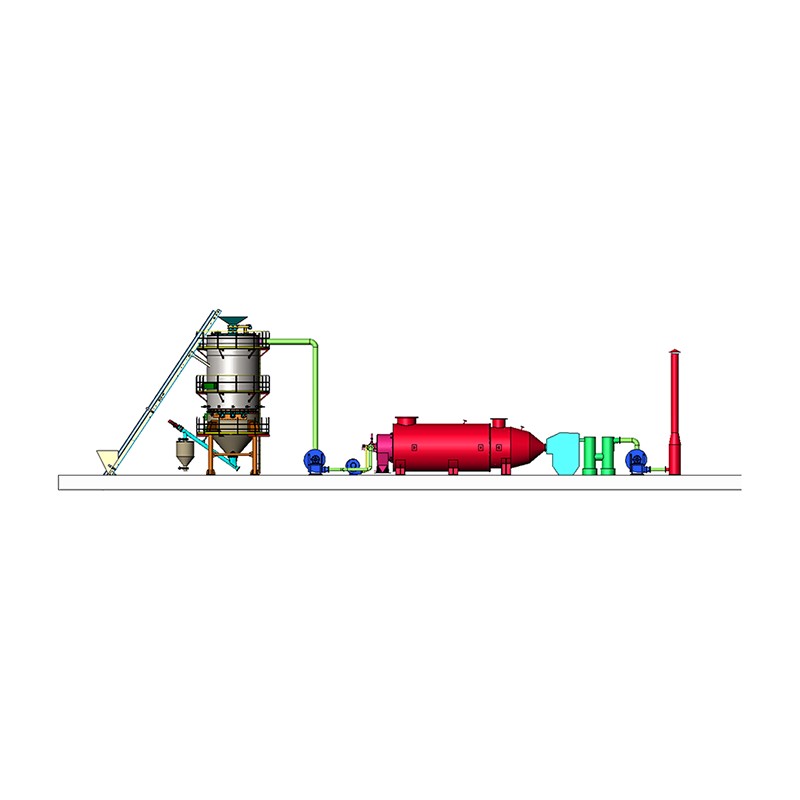
A legjobb kiválasztása szilárd tüzelésű égő az ipari felhasználáshoz öt alapvető tényező tartozik: tüzelőanyag-típussal való kompatibilitás, hőteljesítmény (BTU/kW besorolás), égési hatásfok (ideális esetben 85% felett), a helyi előírásoknak való megfelelés a károsanyag-kibocsátással, valamint a teljes birtoklási költség 10-20 éves élettartam alatt. A márkák vagy modellek értékelése előtt az ipari vásárlóknak először meg kell határozniuk a folyamat hőszükségletét, az üzemanyag-ellátási láncot és a környezetvédelmi kötelezettségeiket. Egy délkelet-ázsiai, szenet égető cementgyárnak teljesen más égőigénye lesz, mint egy biomasszával működő élelmiszer-feldolgozó üzemnek Németországban.
Röviden: igazítsa az égőt a tüzelőanyaghoz, a folyamat hőmérsékletéhez és a szabályozási környezetéhez – ne fordítva. Az alábbi szakaszok az egyes tényezőket adatokkal, példákkal és összehasonlító eszközökkel bontják le, hogy segítsenek az ipari mérnököknek és a beszerzési vezetőknek megalapozott döntést hozni.
Mi az a szilárd tüzelésű égő, és miért számít az ipari választás?
A szilárd tüzelőanyag-égető olyan tüzelőberendezés, amelyet szilárd tüzelőanyagok – beleértve a szenet, kokszot, biomasszát, fapelletet, hulladékból származó tüzelőanyagot (RDF) és mezőgazdasági hulladékot – meggyújtására és égetésének fenntartására terveztek, hogy hőenergiát állítsanak elő az ipari folyamatokhoz. A komfortfűtésre összpontosító lakossági égőktől eltérően az ipari szilárd tüzelésű égőket folyamatos, nagy intenzitású működésre tervezték, gyakran a nap 24 órájában, a hét 7 napján.
Az ipari alkalmazások széles skáláját ölelik fel:
- Cement- és mészkemencék (1400 °C-ot meghaladó lánghőmérsékletet igényelnek)
- Porított szén befecskendezési (PCI) rendszereket használó acél- és vasöntödék
- Energiatermelő erőművek (50 MW és 1000 MW közötti széntüzelésű kazánok)
- Élelmiszerszárító és -feldolgozó létesítmények biomassza pelletégetőkkel
- Szilárd tüzelőanyaggal működő kerámia- és téglakemencék a tartós magas hő érdekében
- Feketelúgot vagy fahulladékot égető cellulóz- és papírgyárak
A helytelen égőválasztás ipari környezetben nem csupán kényelmetlen, hanem akár kellemetlenséget is okozhat több tízezer dollárba kerülő gyártáskiesés óránként, berendezések hőterhelése miatti károsodások, hatósági bírságok a túlzott kibocsátásért és biztonsági kockázatok beleértve az ellenőrizetlen égést vagy szén-monoxid expozíciót. Éppen ezért a kiválasztási folyamatnak szisztematikusnak és adatvezéreltnek kell lennie.
Első lépés: Határozza meg az üzemanyag típusát és égési tulajdonságait
Nem minden szilárd tüzelőanyag egyenlő, és nem minden szilárd tüzelésű égő képes minden tüzelőanyag-típust kezelni. Az égő kiválasztásának első és legkritikusabb lépése a használni kívánt tüzelőanyag fizikai és kémiai tulajdonságainak megértése – vagy az együtttüzelni tervezett tüzelőanyagok.
Kiértékelendő fő üzemanyag-paraméterek
- Fűtőérték (CV): Az egységnyi tömegre jutó energiatartalom MJ/kg-ban mérve. Az antracit szén CV körülbelül 30–33 MJ/kg, míg a fapellet jellemzően 16–18 MJ/kg, a mezőgazdasági szalma pedig akár 14 MJ/kg is lehet.
- Nedvességtartalom: A magas páratartalom jelentősen csökkenti a hatékony energiakibocsátást, és a láng instabilitását okozhatja. A 30% feletti nedvességtartalmú biomassza gyakran előszárítást igényel az égés előtt.
- Hamutartalom és hamufúziós hőmérséklet: A magas hamutartalmú (>20%) szén salakosodást és a hőcserélő felületek elszennyeződését okozhatja. Az égőket megfelelő rostély- vagy hamukezelő rendszerrel kell kiválasztani.
- Illékony anyag tartalom: A nagy illékonyságú tüzelőanyagok, mint például a biomassza, könnyebben meggyulladnak, de fokozatos égetést igényelhetnek a kibocsátás szabályozása érdekében. Az alacsony illékonyságú tüzelőanyagoknak, például a kőolajkoksznak magasabb gyulladási hőmérsékletre van szükségük.
- Kén- és klórtartalom: A magas kéntartalmú tüzelőanyagokhoz (például bizonyos 3-5%-os kéntartalmú szenek) füstgáz-kéntelenítő (FGD) rendszerre és korrózióálló égőanyagokra van szükség. Az RDF-üzemanyagok magas klórtartalma dioxinképződés kockázatát okozza.
- Részecskeméret és őrölhetőség: A porított szénégetők 70–75 mikron vastagságúra őrölt tüzelőanyagot igényelnek (70%-a 75 μm-en halad át), míg a tüzelőanyag-égetők akár 50 mm átmérőjű szenet is képesek kezelni.
1. táblázat: A gyakori ipari szilárd tüzelőanyagok és főbb tulajdonságaik összehasonlítása | Üzemanyag típus | Fűtőérték (MJ/kg) | Tipikus nedvességtartalom (%) | Hamutartalom (%) | Kéntartalom (%) | Tipikus égő típus |
| Antracit szén | 30–33 | 3–5 | 5–15 | 0,5–1,5 | Porított / Stoker |
| Bitumenes szén | 25–32 | 5–15 | 8–20 | 0,5–4,0 | Porított / ciklon |
| Kőolajkoksz | 32–36 | 1–5 | 0,5–2 | 3–7 | Porított (magas hőmérsékletű) |
| Fa pellet | 16–18 | 8–12 | 0,5–2 | <0,05 | Pellet / Underfeed Stoker |
| Mezőgazdasági biomassza | 12–16 | 15–35 | 3–10 | <0.1 | Reszel / FBC |
| Hulladékból származó üzemanyag (RDF) | 14–20 | 10–25 | 10–25 | 0,1–0,5 | Rostély / Rotary kemence |
Ha az Ön létesítménye többféle tüzelőanyag együttes tüzelését tervezi – ez a gyakorlat egyre gyakoribb a cementkemencékben, amelyek a szén 30-50%-át alternatív tüzelőanyagokkal helyettesítik –, akkor válasszon egy olyan égőt, amelyet kifejezetten a többtüzelőanyag-rugalmasságra terveztek, például egy többcsatornás forgókemencés égőt, amely önállóan képes szabályozni a primer levegő, a másodlagos levegő, a szilárd tüzelőanyag és a folyékony tüzelőanyag áramlását.
Második lépés: Illessze az égő típusát az ipari folyamathoz
Nincs egyetlen „legjobb” szilárd tüzelőanyag-égető technológia minden ipari alkalmazáshoz. Minden égőtípusnak sajátos erősségei, hőteljesítmény-tartományai, tüzelőanyag-kompatibilitási követelményei és működési kompromisszumai vannak. Ezen különbségek megértése elengedhetetlen a szállítók értékelése előtt.
Porított tüzelőanyag (PF) égők
A porított tüzelőanyag-égők a szilárd tüzelőanyagot finom porrá őrlik (általában 70-200 mikron), és primer levegővel fecskendezik be az égéstérbe, ahol szuszpenzióban ég. Ez a technológia jelenti a gerincét a nagy léptékű széntüzelésű energiatermelésnek és a cementkemencéknek világszerte.
- Hőteljesítmény: 5 MW és 1000 MW között
- Égési hatékonyság: 88-95% optimális körülmények között
- A láng hőmérséklete: 1200-1600°C
- A legjobb: Nagy széntüzelésű kazánok, cement forgókemencék, meszes kemencék
- Hátránya: Energiaigényes marási infrastruktúrát igényel; nem alkalmas magas nedvességtartalmú vagy ragadós üzemanyagokhoz
Egy tipikus 300 MW-os széntüzelésű erőmű kazánonként 4-6 PF égőt használ, amelyek mindegyike körülbelül 10-15 tonna porszénfogyasztást jelent óránként. A vezető gyártók közé tartozik az FLSmidth, a Fives és az Unitherm Cemcon.
Stoker égők (rögzített és mozgó rostély)
A Stoker égők a szilárd tüzelőanyagot egy mechanikus rostélyra táplálják, ahol az ágyban ég, az égési levegőt alulról (rostély levegő) és felülről (rostély levegő). Széles körben használják biomasszához, szénhez és hulladék tüzelőanyaghoz ipari kazánokban 100 MW hőteljesítményig.
- Hőteljesítmény: 1 MW-tól 100 MW-ig
- Üzemanyag rugalmasság: Magas – képes kezelni a darabos szenet, a faforgácsot, a mezőgazdasági maradványokat és az RDF-et
- Égési hatékonyság: 80-88%
- A legjobb: Ipari gőzkazánok, távfűtés, élelmiszer-feldolgozás, textilipari létesítmények
- Hátránya: Alacsonyabb égési hatásfok, mint a PF; rendszeres rács karbantartást igényel
Fluidized Bed Combustion (FBC) égők
A fluidágyas égőkben a szilárd tüzelőanyag-részecskék felfelé áramló égési levegőáramban szuszpendálnak, ami a tüzelőanyagból és inert anyagból (általában homokból vagy mészkőből) álló turbulens "forrás" ágyat hoz létre. Az FBC technológiát az alacsony minőségű, magas nedvességtartalmú és magas hamutartalmú üzemanyagok kiváló kibocsátásszabályozásával való kezelése miatt értékelik.
- Két fő típusa: Buborékoló fluidágy (BFB) 5-50 MW-ra; Cirkulációs fluidágy (CFB) 50-600 MW teljesítményre
- Égési hatékonyság: 90–97% CFB rendszerek esetén
- SO₂ csökkentés: A kemencébe történő mészkő befecskendezés 90-95%-kal csökkenti az SO₂-kibocsátást külső FGD nélkül
- NOx kibocsátás: Az alacsony égési hőmérséklet (850-900°C) eleve csökkenti a termikus NOx képződést
- A legjobb: Alacsony minőségű szén, magas kéntartalmú tüzelőanyagok, biomassza, települési szilárd hulladék (MSW), iszap
- Hátránya: Magasabb tőkeköltség; összetett indítási eljárások; ágyanyag-kezelés
Rotary kemence égők
A forgókemencés égőket kifejezetten cement-, mész- és ásványfeldolgozó kemencékhez tervezték. Ezek többcsatornás rendszerek, amelyek egyidejűleg képesek szén, kőolajkoksz, földgáz és alternatív üzemanyagok tüzelésére. A modern kialakítások, mint például az UNITHERM DUOFLEX vagy az FLSmidth JETFLEX égő, lehetővé teszik a kezelők számára, hogy valós időben hangolják a láng alakját, hosszát és hőleadási profilját.
- Alternatív üzemanyag helyettesítési arány: Akár 80-100%-os hőhelyettesítés fejlett telepítéseknél
- A láng hőmérséklete: 1400-1800°C a kemence égési zónájában
- A legjobb: Cementklinker gyártás, mész kalcinálás, ásványfeldolgozás
2. táblázat: Ipari szilárd tüzelőanyag-égők típusai – A kiválasztás kulcsfontosságú összehasonlítása | Égő típusa | Kapacitás tartomány | Hatékonyság | Üzemanyag-rugalmasság | Tőkeköltség | Legjobb alkalmazás |
| Porított üzemanyag (PF) | 5–1000 MW | 88-95% | Alacsony – Közepes | Magas | Erőművek, Cementkemencék |
| Stoker rács | 1-100 MW | 80-88% | Magas | Közepes | Ipari kazánok, biomassza |
| BFB (buborékoló FBC) | 5–50 MW | 88-93% | Nagyon magas | Közepes-High | Hulladék, gyenge minőségű biomassza |
| CFB (cirkuláló FBC) | 50-600 MW | 90–97% | Nagyon magas | Magas | Nagy erőművek/ipari erőművek |
| Rotary kemence égő | 10-500 MW | 85-92% | Nagyon magas | Közepes-High | Cement, mész, ásványok |
Harmadik lépés: Értékelje a hőkimeneti és hőátadási követelményeket
A tüzelőanyag és az égő típusának megállapítása után a következő kritikus paraméter az hőteljesítmény méretezése . Egy alulméretezett égő nem tudja fenntartani a szükséges folyamathőmérsékletet; a túlméretes pazarolja az üzemanyagot, növeli a kopást, és károsíthatja a technológiai berendezéseket a termikus túlterhelés miatt.
A szükséges égőkapacitás kiszámítása
Az ipari égők teljesítményét jellemzően kilowattban (kW) vagy megawattban (MW) adják meg a bemenő hőteljesítményt. A szükséges kapacitás meghatározásához:
- Határozza meg a folyamat hőigényét: Számítsa ki azt az energiát, amely szükséges ahhoz, hogy az anyagot a bemeneti hőmérsékletről a folyamat hőmérsékletére hozza, figyelembe véve az anyag tömegáramát, a fajlagos hőkapacitást és a látens hőigényt.
- Hőveszteségek hozzáadása: Tartalmazza a kemence falán keresztüli sugárzási veszteséget (általában a teljes hő 5–15%-át), a nyílásokból és ajtókból származó konvekciós veszteségeket, valamint az égési gázok által elszállított hőt.
- Biztonsági ráhagyás alkalmazása: Az ipari mérnökök általában 15–25%-os kapacitáspuffert adnak hozzá az üzemanyag-ingadozások, a terhelési csúcsok és a jövőbeni termelésnövekedés kezelésére.
- Az égő hatékonyságának figyelembevétele: Ossza el a teljes hőigényt az égő hőhatékonyságával (például a 90%-os hatásfok azt jelenti, hogy 11%-kal több tüzelőanyag-bevitelre van szüksége a szükséges hőteljesítmény biztosításához).
Gyakorlati példa: egy rotációs szárítógép 20 tonna/óra 35-10% nedvességtartalmú faapríték feldolgozásához kb. 3,5–4,5 MW hőteljesítmény 15°C-os bemeneti hőmérsékletet és 120°C-os dob kilépő gázhőmérsékletet feltételezve. Ehhez az alkalmazáshoz egy 5 MW-os biomassza tüzelő égő 25%-os biztonsági ráhagyással lenne megfelelő.
Leállítási arány: kritikus, de gyakran figyelmen kívül hagyott specifikáció
A leállítási arány Az égő működési tartománya határozza meg a maximális és minimális stabil égési sebesség közötti arányt. Az 5:1-es lekapcsolási arányú égő a névleges teljesítményének akár 20%-án is működhet láng instabilitása nélkül.
Változó hőigényű ipari folyamatok (pl. szakaszos kemencék, élelmiszer-feldolgozás műszakos mintákkal) esetén ideális esetben magas leállítási arány 4:1 vagy magasabb – elengedhetetlen az energiahatékonyság és a folyamatszabályozás szempontjából. Sok alacsony költségű szilárd tüzelésű égő csak 2:1 vagy 3:1 lekapcsolást kínál, ami arra kényszeríti a kezelőket, hogy az égőt folyamatosan be- és kikapcsolják, csökkentve a hatékonyságot és növelve a berendezések hőterhelését.
Negyedik lépés: Értékelje a kibocsátási teljesítményt és a szabályozási megfelelőséget
A kibocsátások betartása már nem kötelező – a legtöbb iparosodott országban a szilárd tüzelőanyaggal működő tüzelőrendszerekre egyre szigorúbb előírások vonatkoznak, amelyek a részecskékre (PM), a kén-dioxidra (SO₂), a nitrogén-oxidokra (NOx), a szén-monoxidra (CO), valamint egyes joghatóságokban a higanyra és a dioxinokra is vonatkoznak.
Ellenőrzött emissziós megfelelőségi adatok nélkül történő égő kiválasztása jelentős működési és jogi kockázatot jelent. A szabályozási keretek, amelyeket tudnia kell, a következők:
- Európai Unió – Ipari kibocsátásokról szóló irányelv (IED) és Közepes tüzelőberendezésekről szóló irányelv (MCPD): A nagy tüzelőberendezéseknek (>50 MW) meg kell felelniük a legjobb elérhető technikák (BAT) szabványainak. 2021-től a szilárd tüzelésű kazánok NOx határértékei jellemzően 200–300 mg/Nm³, a széntüzelésű erőművek SO₂ határértékei pedig 200–400 mg/Nm³.
- Egyesült Államok – EPA Clean Air Act (CAA) és MATS-szabály: A Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- Kína – GB 13271 és GB 16297: A kínai kazánok kibocsátási normáit fokozatosan szigorították; a nagyvárosok, mint például Peking, ultraalacsony kibocsátási szabványt írnak elő: 10 mg/Nm³ a szálló por, 50 mg/Nm³ a SO₂ és 100 mg/Nm³ NOx a széntüzelésű kazánoknál.
- India – Környezetvédelmi, Erdészeti és Klímaváltozási Minisztérium (MoEFCC): Armal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
Megfontolandó kibocsátáscsökkentési technológiák
Az égőrendszerek értékelésekor mérje fel, hogy szükség van-e integrált vagy későbbi kibocsátáscsökkentő technológiákra – és ezek költségét vegye figyelembe a rendszer teljes költségvetésében:
- Szelektív katalitikus redukció (SCR): 80-95%-kal csökkenti az NOx-et ammónia vagy karbamid befecskendezésével katalizátoron. Gyakori erőművekben és nagy cementkemencékben. Tőkeköltség: mérettől függően 50 000–500 000 euró.
- Füstgáz-kéntelenítés (FGD): A mésszel/mészkővel végzett nedves súrolás a SO₂ 90-99%-át eltávolítja. Nagy kéntartalmú szén és kőolajkoksz égetéséhez szükséges.
- Szövet szűrő / zsákház: 99%-os részecske-eltávolítási hatékonyság 10 mg/Nm³ alatti részecskekibocsátás esetén. Alapfelszereltség a legtöbb ipari szilárd tüzelésű rendszerhez.
- Elektrosztatikus leválasztó (ESP): Alternatív PM szabályozási technológia 99%-os eltávolítási hatékonysággal; nagyon nagy gázmennyiségű alkalmazásokhoz, például nagy teljesítményű kazánokhoz előnyös.
- Alacsony NOx-tartalmú égő kialakítás: A lépcsőzetes levegő- és üzemanyag-befecskendezés a modern égőkben 30–50%-kal csökkentheti az NOx-képződést anélkül, hogy külső SCR-re lenne szükség – ez jelentős költségelőny.
Mindig kérjen hitelesített emissziós vizsgálati adatokat az égők gyártóitól – különösen az EN 267, EN 303-5 (Európa) vagy egyenértékű ASTM/ASME szabványok szerinti vizsgálati eredményeket – ahelyett, hogy kizárólag a gyártó állításaira hagyatkozna.
Ötödik lépés: Elemezze a teljes tulajdonlási költséget, ne csak a vételárat
Az egyik leggyakoribb hiba az ipari égők beszerzésében, hogy a legalacsonyabb kezdeti vételárra optimalizálunk, nem pedig a legalacsonyabb teljes tulajdonlási költség (TCO) az eszköz 15-25 éves élettartama alatt.
Egy 10 MW-os szilárd tüzelőanyag-égető rendszer 500 000 eurós vételárral vonzóbbnak tűnhet, mint egy versenytárs 750 000 eurós rendszere. Ha azonban az olcsóbb rendszer 84%-os égési hatásfokkal működik a prémium rendszer 92%-os hatásfokához képest, az üzemanyagköltség-különbség önmagában – 80 €/tonna szén és 8000 üzemóra/év – kb. évi 320 000 euró plusz üzemanyagköltség . 20 év alatt az "olcsóbb" égő TCO-ja drámaian magasabb.
Értékelendő TCO-összetevők
- Tőkeráfordítás (CAPEX): Berendezés költség, szerelés, mélyépítés, üzembe helyezés, kezelői oktatás
- Üzemanyag költség: Éves üzemanyag-fogyasztás × üzemanyagár, hatásfokkal és fűtőértékkel korrigálva
- Karbantartás és pótalkatrészek: Rostélyrudak, tűzálló burkolatok, gyújtók, érzékelők, vezérlőrendszerek – jellemzően a CAPEX évi 2–5%-a tüzelőberendezéseknél; magasabb forgó alkatrészekkel rendelkező PF maróknál
- Munkaerő: Üzemidő az üzemanyag kezeléshez, hamu eltávolításához, rendszerfelügyelethez
- Leállási költségek: Termeléskiesés a tervezett és nem tervezett karbantartás során. Egyetlen napos nem tervezett állásidő egy cementkemencében 50 000–200 000 euróba kerülhet.
- Kibocsátási megfelelési költségek: Monitoring, jelentéstétel, lehetséges szén-dioxid-kibocsátási egységek vagy büntetések
- Élettartam vége és leszerelés: Tűzálló ártalmatlanítás, hamukezelés, berendezések eltávolítása
3. táblázat: Szemléltető 20 éves TCO-összehasonlítás egy 10 MW-os ipari szilárd tüzelőanyag-égető rendszerhez | Költségkategória | Economy Burner (84%-os árengedmény) | Prémium égő (92% kedvezmény) |
| Telepítés vásárlása (CAPEX) | 600 000 € | 900 000 € |
| Üzemanyagköltség (20 év) | 8 000 000 € | 7 360 000 euró |
| Karbantartott alkatrészek (20 év) | 900 000 € | 700 000 € |
| Leállási költségek (20 év) | 500 000 € | 200 000 € |
| Teljes TCO (20 év) | 10 000 000 € | 9 160 000 euró |
Ebben a példában a prémium égő ment 840 000 € 20 év alatt annak ellenére, hogy 300 000 euróval többe kerül előzetesen – ez egyértelmű eset, amikor az életciklus-gazdaságosság a jobb minőségű befektetést részesíti előnyben.
Hatodik lépés: Értékelje az automatizálást, a vezérlőrendszereket és a biztonsági funkciókat
A modern ipari szilárd tüzelésű égők nem önálló tüzelőberendezések, hanem integrált rendszerek fejlett vezérlési, felügyeleti és biztonsági infrastruktúrával. A vezérlőrendszer kifinomultsága közvetlenül befolyásolja a működési hatékonyságot, a kibocsátási konzisztenciát és a dolgozók biztonságát.
Az égésszabályozó rendszer követelményei
Az ipari szilárd tüzelőanyag-égők vezérlőrendszereinek legalább a következőket kell tartalmazniuk:
- Programozható logikai vezérlő (PLC) vagy elosztott vezérlőrendszer (DCS): Az üzemanyag betáplálási sebesség, a levegőellátás (elsődleges, másodlagos és harmadlagos) és az égési hőmérséklet automatikus szabályozásához
- Oxigén trimm szabályozás: Folyamatosan beállítja a levegő-üzemanyag arányt a füstgáz oxigéntartalma alapján, fenntartva az optimális égési hatékonyságot. A füstgáz O₂-t 3–5%-on tartó rendszerek 2–4%-kal javíthatják a hatékonyságot a kézi szabályozáshoz képest.
- Lángészlelés és védelem: UV vagy ionizációs lángszkennerek automatikus üzemanyag-leoldással lángkimaradás esetén – kötelező biztonsági funkció
- Hőmérséklet profilozás: Több hőelem bemenet a kemence, a láng és a füstgáz hőmérsékletének figyeléséhez
- SCADA integráció: Távoli megfigyelés és adatnaplózás a teljesítménytrendhez, az előrejelző karbantartáshoz és a kibocsátási jelentésekhez
- Robbanásvédelem: Robbanásgátló ajtók, nyomáscsökkentő rendszerek és inert gáz öblítés a porított üzemanyag-rendszerekhez – elengedhetetlenek a finom üzemanyagpor robbanásveszélye miatt
Biztonsági szabványok és tanúsítványok
Győződjön meg arról, hogy az égőrendszer megfelel a vonatkozó biztonsági előírásoknak. A legfontosabb szabványok a következők:
- EN 746 (Európa): Ipari hőfeldolgozó berendezések – égető- és tüzelőanyag-kezelő rendszerek biztonsági követelményei
- NFPA 85 (USA): A kazánok és tüzelőberendezések veszélyeinek kódexe – a porlasztott tüzelőanyag-rendszerekben a robbanásmegelőzésre vonatkozik
- IEC 61511 / IEC 62061: Funkcionális biztonsági szabványok biztonsági műszeres rendszerekre (SIS) az ipari tüzelés során
- ATEX irányelv (Európa): Potenciálisan robbanásveszélyes környezetben használt berendezések – kötelezőek az üzemanyag tárolására, kezelésére és őrlésére
- A CE-jelölésről és a nyomástartó berendezésekről szóló irányelv (PED): Az EU-ban megemelt nyomáson működő tüzelőberendezésekhez
Hetedik lépés: Állítsa be a gyártót – nyomon követhető, támogatás és pótalkatrészek elérhetősége
Még a legjobban megtervezett szilárd tüzelőanyag-égő is csak annyira jó, amennyire a gyártó képes fenntartani azt működési élettartama alatt. Az olyan ipari létesítményeknél, ahol az állásidő több tízezer euróba kerül naponta, a beszállítói megbízhatóság kritikus kiválasztási kritérium – gyakran alulsúlyozzák az elsősorban műszaki specifikációkra és árra összpontosító beszerzési döntésekben.
Kulcsfontosságú beszállítói értékelési kritériumok
- Referencia telepítések: Kérjen egy listát a hasonló ipari létesítményekről (azonos tüzelőanyag-típus, hasonló méretarány), és keresse fel vagy lépjen kapcsolatba legalább két referenciával. Ha a beszállító nem tud referenciát adni az Ön iparágában, az piros zászló.
- Globális szervizhálózat: Ellenőrizze a helyszíni szervizmérnökök és pótalkatrészek elérhetőségét az Ön régiójában. Távoli ipari telephelyeken a 48 órás alkatrészszállítási garancia jelentheti a különbséget egy rövid javítás és az egyhetes gyártási leállás között.
- Pótalkatrészek raktározási szabályzata: Erősítse meg, hogy a gyártó vállalja, hogy a rendszer leszállítását követően legalább 15–20 évig pótalkatrészeket gyárt. Egyes olcsóbb beszállítók 5–8 éven belül leállítják az alkatrészgyártást.
- Üzembe helyezés és képzés: Értékelje, milyen üzembe helyezési támogatást és kezelői képzést tartalmaz a szerződés. A nem megfelelően üzembe helyezett égő folyamatosan alulteljesíti a névleges specifikációit.
- Szolgáltatási szintű szerződések (SLA): A kritikus termelési létesítmények esetében a vészhelyzeti támogatáshoz meghatározott válaszidővel rendelkező SLA megállapodásokat kell kötni – ideális esetben 24 órás segélyhívó telefonos támogatás 48–72 órán belüli helyszíni reagálással.
- K+F és technológiai ütemterv: Az égőtechnológia fejlesztésébe (különösen az alternatív tüzelőanyag-kompatibilitás és a károsanyag-kibocsátás csökkentése) beruházó beszállítók jobb hosszú távú partnerek a szabályozási követelmények szigorodásával.
Ipari szilárd tüzelőanyag-égők vezető globális beszállítói
Míg a piac több száz regionális gyártót foglal magában, a következő vállalatok világszerte elismertek az ipari méretű szilárd tüzelőanyag-égető rendszerek terén, és több kontinensen is létrehoztak referencialistákat:
- FLSmidth (Dánia): Cementkemencék, alternatív tüzelőanyag-rendszerek; JETFLEX égősorozat forgókemencékhez
- Ötös csoport (Franciaország): Pillard márkájú ipari égők cementhez, acélhoz és elektromos áramhoz; erős alternatív üzemanyag-képességek
- Unitherm Cemcon (Ausztria): DUOFLEX és POLYFLEX forgókemencés égők; magas alternatív üzemanyag helyettesítési arány akár 100%
- Andritz (Ausztria): Biomassza és hulladék tüzelőanyag-égető rendszerek; CFB és BFB kazántechnológia
- Babcock & Wilcox (USA): Szénpor és biomassza nagyüzemi égetése; kiterjedt energiaipari referenciák
- Armax (India): Ipari kazánok és tüzelőberendezések dél-ázsiai és afrikai piacok számára; erős biomassza képességekkel
- HAUCK (USA/Németország): Ipari folyamatégők, beleértve a szilárd tüzelőanyag-alkalmazásokat fémekhez, kerámiákhoz és üvegekhez
Különleges megfontolások: Az alternatív üzemanyagok jövőre való alkalmassága és a szén-dioxid-mentesítés
A industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
Amikor 2024-ben és azt követően választanak ki szilárd tüzelésű égőt, a vásárlóknak komolyan meg kell fontolniuk, hogy a rendszer képes-e alternatív tüzelőanyagokat befogadni teljes csere nélkül. Kulcsfontosságú kérdések:
- Az égő 30–50%-os helyettesítési arány mellett képes-e együtt tüzelni a biomasszát vagy az RDF-et szénnel, jelentősebb módosítás nélkül?
- Az égéstér tűzálló kompatibilis-e a biomassza hamuból származó magasabb lúgtartalommal (ami 900°C feletti hőmérsékleten felgyorsítja a tűzálló anyagok támadását)?
- Alkalmazható-e az üzemanyag-adagoló és -kezelő rendszer kisebb sűrűségű, nagyobb nedvességtartalmú alternatív üzemanyagokhoz?
- Az égőgyártó aktívan fejleszti a hidrogénkeverési vagy hidrogénkész égetési technológiát?
A cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50-80% , amelyet kifejezetten az alternatív tüzelőanyag-rugalmasságra tervezett forgókemencés égőfejfejlesztések hajtanak meg. Azok a létesítmények, amelyek egyetlen tüzelőanyagú kivitelbe zárt égőket vásároltak, költséges utólagos felszereléssel vagy cserével szembesültek.
Ha ma befektet egy több tüzelőanyaggal működő égőrendszerbe – akár 10–20%-os felárral a csak szénnel működő rendszerhez képest – jelentős megtakarítást jelenthet, ha a szabályozási vagy piaci nyomás felgyorsítja az alternatív üzemanyagok átállását az Ön ágazatában.
Gyakorlati ellenőrző lista az ipari szilárd tüzelőanyag-égők kiválasztásához
A following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- Az elsődleges és másodlagos tüzelőanyag-típusok meghatározása teljes közeli és végső elemzési adatokkal
- Számítsa ki a szükséges hőteljesítményt (MW) 20%-os biztonsági ráhagyással, és adja meg a szükséges lekapcsolási arányt
- Azonosítsa a folyamat hőmérsékleti követelményeit és a lángprofil korlátait (hossz, forma, hőleadás eloszlása)
- Erősítse meg a vonatkozó kibocsátási szabványokat, és kérjen hiteles vizsgálati adatokat az égő gyártójától
- Az égés hatékonyságának értékelése névleges terhelésnél és minimális terhelésnél (turndown)
- Számítsa ki a 20 éves teljes tulajdonlási költséget, beleértve az üzemanyagot, a karbantartást és az állásidő feltételezéseit
- Ellenőrizze a helyi biztonsági szabványok betartását (EN 746, NFPA 85, ATEX stb.)
- Értékelje a vezérlőrendszer kifinomultságát – minimális követelmény: oxigén trimm vezérlés, lángvédelem, SCADA integráció
- Kérjen és vegye fel a kapcsolatot hasonló méretű és üzemanyag-típusú referenciaberendezésekkel
- Ellenőrizze a pótalkatrészek rendelkezésre állási kötelezettségvállalását (legalább 15 évvel a szállítást követően)
- Értékelje az alternatív tüzelőanyag vegyes tüzelési képességét és a jövőbiztosság lehetőségét
- Erősítse meg az üzembe helyezési támogatást, a kezelői képzést és a szervizszerződés feltételeit
Következtetés: A legjobb szilárd tüzelőanyag-égő az Ön ipari valóságának leginkább megfelelő
Are is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
A most important principles to carry forward are:
- A 88% feletti égési hatásfok minimális küszöb minden új ipari létesítmény esetében – a 20 éves életciklus alatti üzemanyag-megtakarítás indokolja a hatékony rendszerek magasabb tőkeköltségét.
- A kibocsátási megfelelés nem vitatható korlát, nem másodlagos szempont – a kibocsátáscsökkentő berendezések teljes költségét már a kezdetektől figyelembe kell venni.
- A 20 év alatti teljes birtoklási költség a helyes pénzügyi mutató — a vételár rossz mutatója a hosszú élettartamú ipari berendezések értékének.
- Az alternatív üzemanyagok rugalmassága egyre értékesebb tervezési jellemző – a szabályozási és piaci irányvonal erőteljesen támogatja a több tüzelőanyaggal működő rendszereket.
- A beszállítói támogatás és a pótalkatrészek elérhetősége ugyanolyan fontos, mint a műszaki specifikációk — egy kritikus ipari rendszer elérhetetlen szervizcsapata jelentős működési kockázatot jelent.
Az ebben az útmutatóban felvázolt strukturált hét lépésből álló értékelési folyamat követésével – az üzemanyag-elemzéstől a TCO-számításon át a beszállítói átvilágításig – az ipari vásárlók olyan szilárd tüzelőanyaggal működő égőrendszert választhatnak, amely üzemük teljes élettartama alatt megbízható, hatékony és megfelelő égési teljesítményt nyújt.




 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói