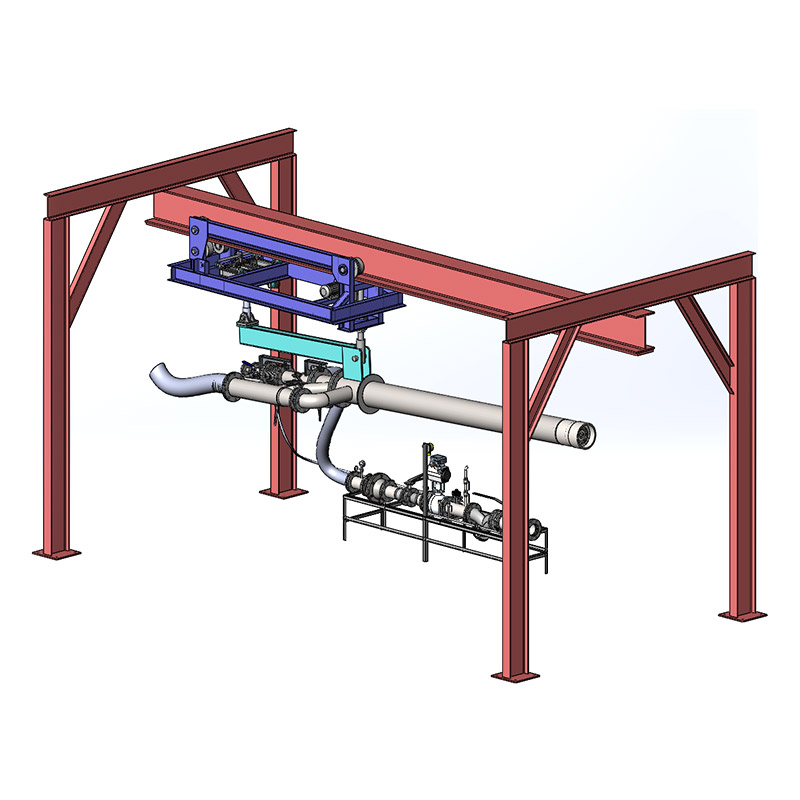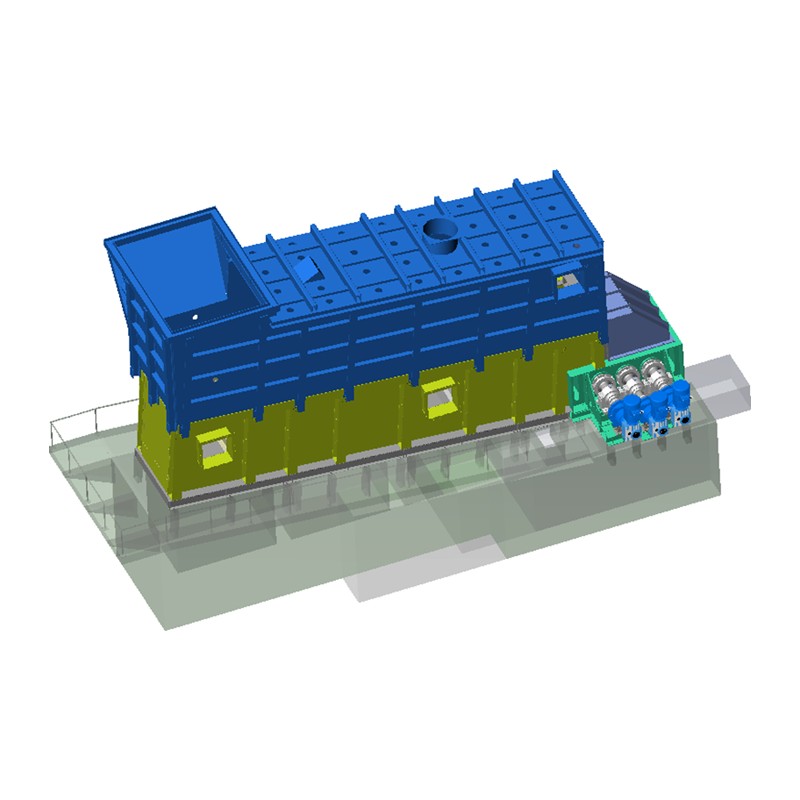

A rács hűtő kritikus berendezés a cementgyártásban, amely gyorsan lehűti a forgókemencéből kibocsátott klinkert – magasabb hőmérséklet esetén 1400°C 100°C alá — miközben egyidejűleg hőenergiát nyer vissza az égési levegő előmelegítésére. Hatékony rácshűtő nélkül romlik a klinker minősége, nő az üzemanyag-fogyasztás, és az utánfutó berendezések gyorsuló kopásnak indulnak.
A modern rácsos hűtők helyreállnak a hőtartalom 75%-áig forró klinkerben és szekunder és tercier levegőként visszavezetjük a kemencerendszerbe, közvetlenül 80-120 kcal/kg klinkerrel csökkentve a fajlagos hőfogyasztást. Ezáltal a rostélyhűtő az egyik legnagyobb hatású alkatrész az egész cementgyártó soron mind minőségi, mind energiahatékonysági szempontból.
A rostélyhűtő közvetlenül a forgó kemence kiömlő végénél van elhelyezve. Amikor a vörösen izzó klinkercsomók 1350–1450°C hőmérsékleten lépnek ki a kemencéből, egy mozgó perforált rostélyra esnek, amelyen keresztül nagy mennyiségű környezeti levegőt kényszerítenek felfelé az egyes rácsrekeszek alatt elhelyezett nagynyomású ventilátorok.
A hűtő három egyidejű funkciót lát el a cementgyártási folyamatban:
A hűtőből visszanyert forró levegőt két áramban vezetik: másodlagos levegő közvetlenül a forgókemencébe kerül (jellemzően 900-1050°C), míg tercier levegő 5- vagy 6-fokozatú előmelegítő rendszerben (tipikusan 850-950°C) vezetik a kalcinálóba. A felesleges forró levegőt, amelyet nem lehet produktívan felhasználni, egy hűtőventilátoron keresztül engedik ki, gyakran miután egy hulladékhővisszanyerő kazánon áramtermelés céljából áthaladnak.
A rácshűtő működésének szekvenciális megértése segít tisztázni, hogy a tervezési részletek miért olyan jelentősek a teljesítmény szempontjából.
A rács alatti légáramlás szabályozása kritikus fontosságú. A modern rácsos hűtők egyedileg szabályozott rekeszventilátorokat használnak változó frekvenciájú hajtásokkal (VFD) és nyomásérzékelőkkel, hogy optimalizálják a levegő elosztását a klinkerágyon, megakadályozva a „vörös folyókat” – a nem megfelelően hűtött klinkercsatornákat, amelyek megkerülik a megfelelő levegőkontaktust.
A rostélyhűtő technológia több különböző generáción keresztül fejlődött, amelyek mindegyike elődje sajátos korlátait kezeli. A generációs besorolást széles körben használják a cementiparban egy létesítmény technológiai szintjének leírására.
A legkorábbi rácsos hűtők egysebességes, fix levegőelosztású, dugattyús rácsot használtak. A hővisszanyerés hatékonysága jellemzően alacsony volt 55-62% — és a berendezés súlyos kopástól szenvedett a rácsréseken áteső klinker miatt (ezt a bemenetnél „hóember-képződménynek”, a hűtőkibocsátásnál pedig „vörös folyóknak” nevezik). Ezek az egységek gyakori karbantartási leállást igényeltek.
A második generációs kialakítások több, egymástól függetlenül vezérelt levegőrekeszt vezettek be a rács alatt. A változtatható levegőmennyiség-szabályozás javította a hővisszanyerést 65-70% . A rostélylemezek mechanikai kopása azonban továbbra is jelentős üzemeltetési költséget jelentett, és továbbra is problémát jelentett a klinker „leesése”.
A harmadik generációs hűtők legfontosabb innovációja a bemeneti zóna és a mozgó rács elválasztása. A rögzített statikus bemeneti szakasz levegőztető kamrákkal megakadályozza a klinker egyenetlen felhalmozódását, és kiküszöböli a mechanikai kopást a legmagasabb hőmérsékletű zónában. A hővisszanyerés hatékonysága javult 70-75% . Ilyen például az FLSmidth Cross-Bar Cooler és a thyssenkrupp Polytrack.
A legújabb generáció teljesen kiküszöböli a hagyományos dugattyús rostélylemezeket a javára görgős szállítórendszerek (mint például a KHD Pyrofloor vagy az FLSmidth SF Cross-Bar Cooler). A klinkert görgők szállítják, ahelyett, hogy a lemezről a lemezre csúsztatnának, ami drámai mértékben csökkenti a kopást és a karbantartást. Ezek a rendszerek a hővisszanyerés hatékonyságát meghaladja 75–78% és fajlagos hűtőlevegő-fogyasztás 1,8 Nm³/kg klinker alatt.
A rácshűtő teljesítményének értékeléséhez több, egymástól függő paraméter követése szükséges. Az alábbi táblázat a jól működő, modern rácshűtő tipikus benchmark tartományait mutatja be:
| Paraméter | Tipikus tartomány | Osztályában a legjobb célpont |
|---|---|---|
| Klinker bemeneti hőmérséklet | 1350-1450°C | — |
| Klinker kimeneti hőmérséklet | 65-150°C | <65°C (környezeti 65°C) |
| Hővisszanyerési hatékonyság | 68-75% | >75% |
| Fajlagos hűtőlevegő-mennyiség | 1,8–2,5 Nm³/kg klinker | <1,8 Nm³/kg klinker |
| Másodlagos levegő hőmérséklet | 900-1050°C | >1000°C |
| Harmadlagos levegő hőmérséklet | 850-950°C | >900°C |
| Megtakarított fajlagos hőfogyasztás | 80-120 kcal/kg klinker | — |
| Rács terhelés (specifikus áteresztőképesség) | 35-45 t/d/m² | Akár 50 t/d/m² |
| Ventilátor teljesítményfelvétel | 3,5-6 kWh/t klinker | <4 kWh/t klinker |
A rostélyhűtő rendszerben minden alkatrész meghatározott szerepet játszik. Az egyes részek funkciójának megértése elengedhetetlen a karbantartás tervezéséhez és a hibaelhárításhoz.
A rostélylemezek a perforált vagy hornyolt öntött ötvözet alkatrészek, amelyek a klinker csapágyfelületét alkotják. Ellenállniuk kell a bemeneti nyílásnál elért 1200°C-os hőmérsékletnek, a mozgó klinker okozta folyamatos mechanikai kopásnak és a ciklikus termikus igénybevételnek. A modern rostélylemezek hőálló ötvözött acélokból készülnek (általában krómot, nikkelt és molibdént tartalmaznak), és a rostély teljes leállítása nélküli egyedi cserére tervezték. A rostélylemez kopása a legnagyobb karbantartási költség a hűtési üzemmódban , amely gyakran a teljes hűtőkarbantartási kiadás 40–60%-át teszi ki.
A rács alatt a ház több levegőrekeszre van osztva – jellemzően 8-16 részre, a hűtő méretétől függően. Minden rekesz rendelkezik külön centrifugális ventilátorral, csappantyúval és nyomásmérési ponttal. Az egyes ventilátormotorokon található változtatható frekvenciájú hajtások pontos légáramlás-szabályozást tesznek lehetővé a hőelemek által érzékelt klinkerágy mélységéhez és hőmérsékleti profiljához. A modern rendszerek automatizált folyamatvezérlő hurkokat használnak a ventilátor sebességének folyamatos beállításához.
A dugattyús rostélyt hidraulikus hengerek vagy elektromechanikus hajtások hajtják. A löket gyakorisága és hossza állítható a klinkerágy mélységének és tartózkodási idejének szabályozásához. A modern CrossBar és görgős típusú hűtőkben az egyedi soros hajtások lehetővé teszik az egyes rostélyrészek eltérő sebességű mozgását, lehetővé téve az optimalizált klinkereloszlást a régebbi, egységes meghajtású kiviteleknél tapasztalt lavinahatások nélkül.
A hűtőkisülésnél elhelyezett klinkerzúzó 25 mm alá csökkenti a túlméretezett csomókat és agglomerátumokat, így biztonságosan kezelhető az alsó szállítószalagokkal. A két fő típus a görgős zúzógép (előnyben részesítve alacsony porképződése és állítható hézaga miatt) és a kalapácsos zúzógép (nagyobb áteresztőképesség, de nagyobb kopás és por). Az alacsonyabb karbantartási igények miatt a hengeres törőgépek nagyrészt leváltották a kalapácstípusokat az új berendezésekben.
A hidegebb falak, különösen a forró zónában (első 8-12 méter), magas alumínium-oxid vagy szilícium-karbid tűzálló téglákkal vannak bélelve, hogy megvédjék az acélhéjat a sugárzó hőtől és a forró gázeróziótól. A bika orr – egy tűzálló polc, amely elválasztja a kemence lángzónáját a hűtő bemenetétől – kritikus kopási pont, amelyet minden nagyobb leállásnál ellenőrizni kell.
A rostélyhűtők működési problémái felismerhető mintákat követnek. A korai diagnózis és a célzott korrekciós intézkedések kulcsfontosságúak a termelési veszteségek és a berendezések károsodásának minimalizálásában.
A hóember képződése akkor következik be, amikor a folyékony vagy félig folyékony klinker felhalmozódik és megszilárdul a hűtő bemeneti szakaszán, és nagy, szabálytalan tömegeket képez, amelyek korlátozzák a kemence kiürítését és a légáramlást. Jellemzően a túlzottan folyékony klinker (magas, 28% feletti folyadékfázis-tartalom), a kemencebevonat leesése vagy a klinker kisülési sebessége okozza. A felbontás magában foglalja a nyers keverék összetételének beállítását (a Fe2O3 és Al2O3 csökkentése), a kemence működésének optimalizálását a bevonat összeomlásának elkerülése érdekében, valamint vízágyúk vagy pneumatikus kalapácsok használatát a felgyülemlett lerakódások feltörésére.
A vörös folyók nem megfelelően hűtött, izzó klinkercsatornák, amelyek megkerülik a normál légáramlást, és 400-600 °C-ot meghaladó hőmérsékleten érik el a hidegebb kiáramlást. Károsítják az utánfutó berendezést, és rossz levegőelosztást jeleznek. Az okok közé tartozik a klinkerágy egyenetlen mélysége, a sérült vagy eltömődött rostélylemezek vagy az alulnyomásos légterek. A javítás magában foglalja a rekesz levegőmennyiségének kiegyensúlyozását, a sérült rostélylemezek cseréjét és a klinker eloszlásának javítását a bemenetnél.
A rostélylemez perforációin áteső finom klinker részecskék felhalmozódnak az alátétrekeszekben, csökkentve a ventilátor hatékonyságát és tűzveszélyt okozva. Súlyos esetekben a rács alatti klinker felhalmozódása teljesen blokkolhatja a levegő áramlását egy vagy több rekeszbe , helyi túlmelegedést okozva. A rács alatti tartályok rendszeres öblítése, az optimalizált rostélylemez perforációs geometriája és a megfelelő ágymélység fenntartása csökkenti az átesési arányt.
A rostélylemez túlzott kopását gyakran a csiszoló finom klinker, a magas bemeneti hőmérséklet vagy a nem megfelelő rácssebesség okozza (a túl lassú mélyágyat és nagy termikus terhelést, a túl gyors pedig vékony réteget és a klinker és a lemez közötti közvetlen ütközést okoz). Magasabb ötvözetű lemezek használata a bemeneti zónában, a kopási sebesség ütemezett ellenőrzéssel történő monitorozása és a 400–600 mm-es optimális ágymélység fenntartása meghosszabbítja a lemez élettartamát.
Ha több levegőt fújnak át a klinkeren, mint amennyit másodlagos vagy harmadlagos levegőként hasznosan vissza lehet nyerni, a felesleges légkör magas hőmérsékleten – jellemzően 250 °C felett – közvetlen hőveszteséget és szűrőtasak elleni védelmet jelent. A megoldás egy hulladékhővisszanyerő (WHR) kazán felszerelését jelenti a hűtőventilátorra, hogy áramot termeljen, vagy csökkentse a teljes hűtőlevegő-mennyiséget, miközben javítja a levegőelosztás hatékonyságát.
A rácsos hűtő nem az egyetlen klinkerhűtési technológia, bár a modern cementgyárakban messzemenően ez a domináns kialakítás. Az alternatívák megértése világossá teszi, hogy miért lett a rostélyhűtő az ipari szabvány.
| Funkció | Rács hűtő | Rotary Cooler | Bolygóhűtő |
|---|---|---|---|
| Hővisszanyerési hatékonyság | 70-78% | 55-65% | 60-68% |
| Klinker kimeneti hőmérséklet | <100°C | 150-250°C | 100-200°C |
| Klinker kapacitás | Akár 12.000 t/d | Akár 3000 t/d | Akár 3500 t/d |
| Harmadlagos légelszívás | Könnyen integrálható | Nehéz | Nem lehetséges |
| A karbantartás összetettsége | Közepes – Magas | Alacsony – Közepes | Mérsékelt |
| Alkalmas WHR áramtermelésre | Kiváló | Szegény | Korlátozott |
| Ipari átvétel (új üzemek) | Domináns (>95%) | Ritka (csak örökölt) | Ritka (csak örökölt) |
A rotációs hűtők és a bolygóhűtők domináltak az 1980 előtt épült cementgyárakban, de új üzemekben már nem telepítik őket. Mivel nem tudják támogatni az előkalcináló rendszerek harmadlagos légcsatornáit – amelyek minden modern nagy kemencében alapfelszereltségnek számítanak – és alacsonyabb hővisszanyerésük miatt gazdaságilag gyengébbek. A legtöbb forgó- vagy bolygóhűtővel felszerelt üzem azóta a kapacitás- és hatékonyság-korszerűsítési projektek részeként rácsos hűtőre korszerűsített.
A régebbi generációs hűtőket vagy alulteljesítő rendszereket üzemeltető üzemek esetében a célzott fejlesztések jelentős megtérülést eredményezhetnek. A leghatásosabb optimalizálási intézkedések a tipikus befektetés megtérülése szerint rangsorolva a következők:
A fix fordulatszámú ventilátorhajtások VFD vezérlésű motorokra cseréje és az automata nyomásalapú rekeszvezérlés telepítése általában javítja a hővisszanyerést azáltal, hogy 3-5 százalékponttal és minimális tőkebefektetéssel 15-25%-kal csökkenti a ventilátor fajlagos teljesítményét. Ez a legtöbb növény számára elérhető legmagasabb ROI javulás.
Ha a hagyományos dugattyús bemenetet statikus levegőztető bemenetre cseréli (mint például az FLSmidth Static Inlet vagy a thyssenkrupp Pendulum Flap rendszere), kiküszöböli a hűtő legnagyobb kopású zónáját. Üzemek, amelyek elvégezték ezt az utólagos beszerelési jelentést 40–60%-kal csökkenti a bemeneti karbantartási állásidőt és javított klinkereloszlás a rostély szélességében.
A hulladékhővisszanyerő kazán felszerelése a hűtőventilátor gázáramára lehetővé teszi a felesleges hőenergia előállítását. Egy tipikus 5000 t/d cementgyár képes helyreállni 8-15 MW elektromos teljesítmény hűtő és előfűtő kipufogógázaiból kombinálva, ami az erőmű elektromos igényének 25-35%-át ellensúlyozza. A WHR projektek megtérülési ideje 3-6 év a helyi villamosenergia-áraktól függően.
Az első 3–4 sorban lévő rostélylemezek szabványos hőálló öntöttvasról magasabb ötvözetűre (pl. 25Cr–12Ni vagy szilícium-karbid bevonatú változatok) történő korszerűsítése meghosszabbítja a lemezek élettartamát egy átlagos 6–12 hónapról 18–36 hónapra, azonos üzemi feltételek mellett. Míg a lemezek egységenként 2-3-szor drágábbak, a csere gyakoriságának csökkenése és a kapcsolódó karbantartási munka csökkenti a teljes költséget.
A rostélyhűtő által elért hűtési sebesség közvetlenül befolyásolja a kész cement ásványi összetételét – és ezáltal szilárdságát és kötési jellemzőit –. Ez a hűtőteljesítmény egyik legfontosabb, de gyakran alulértékelt szempontja.
A klinker négy fő fázisból áll: alit (C3S), belit (C2S), aluminát (C3A) és ferrit (C4AF). A gyors kioltás 1400°C-tól 1250-1100°C-ig kritikus, mert:
Az a rostélyhűtő, amely állandóan 100°C alatt szállítja a klinkert a regenerációs zónában gyors kezdeti kioltással, ezért nem pusztán energiatakarékos eszköz – ez a termékminőség és az őrlési hatékonyság közvetlen meghatározója.



 OEM/ODM nagy teljesítményű tüzelő- és hőtechnikai berendezések gyártói